

创想智控专机焊缝跟踪系统:非标焊接的精准之选
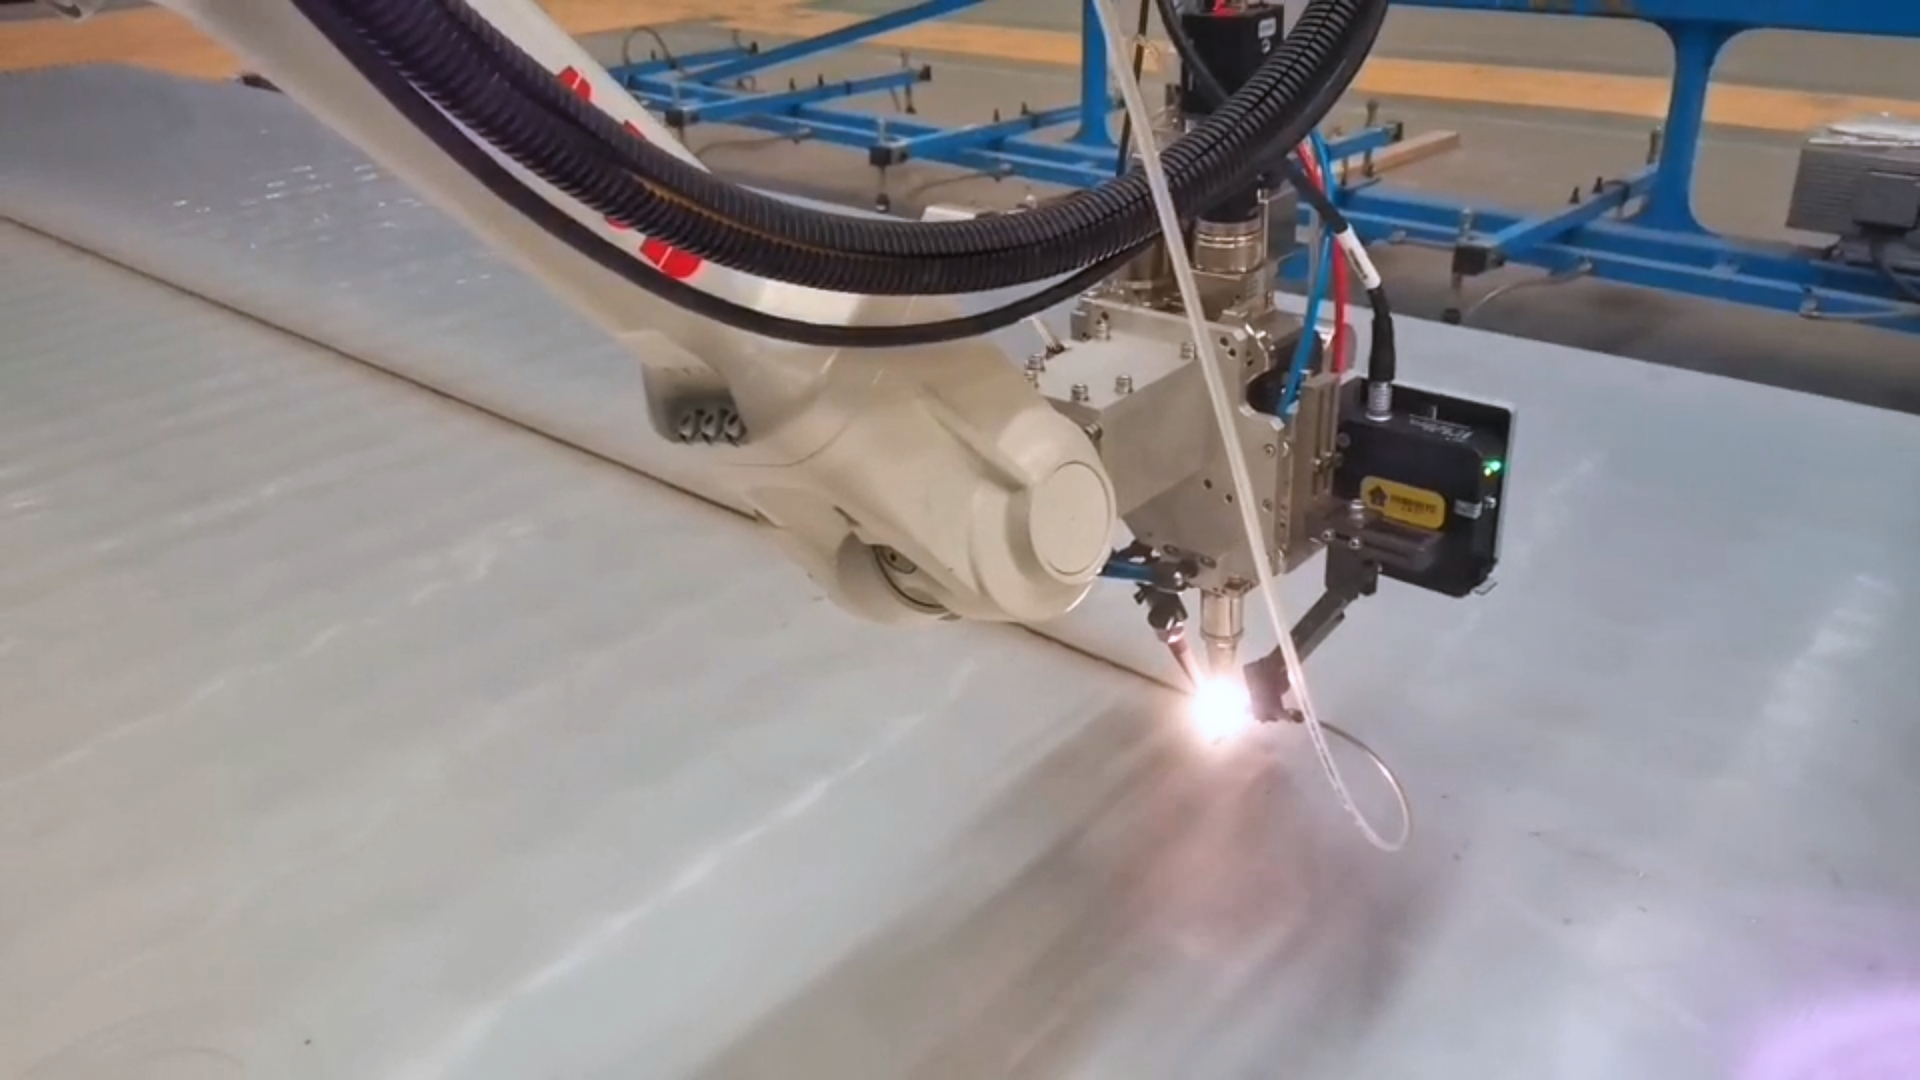
不是所有焊接都能用机器人做。很多非标焊接场景——长焊缝、大工件、特殊工艺——更适合用专机焊接。但专机焊接面临一个核心问题:没有焊缝跟踪,焊偏了怎么办?
今天就来介绍创想智控专机焊缝跟踪系统,看看它如何为非标焊接保驾护航。
一、什么是专机焊缝跟踪系统?
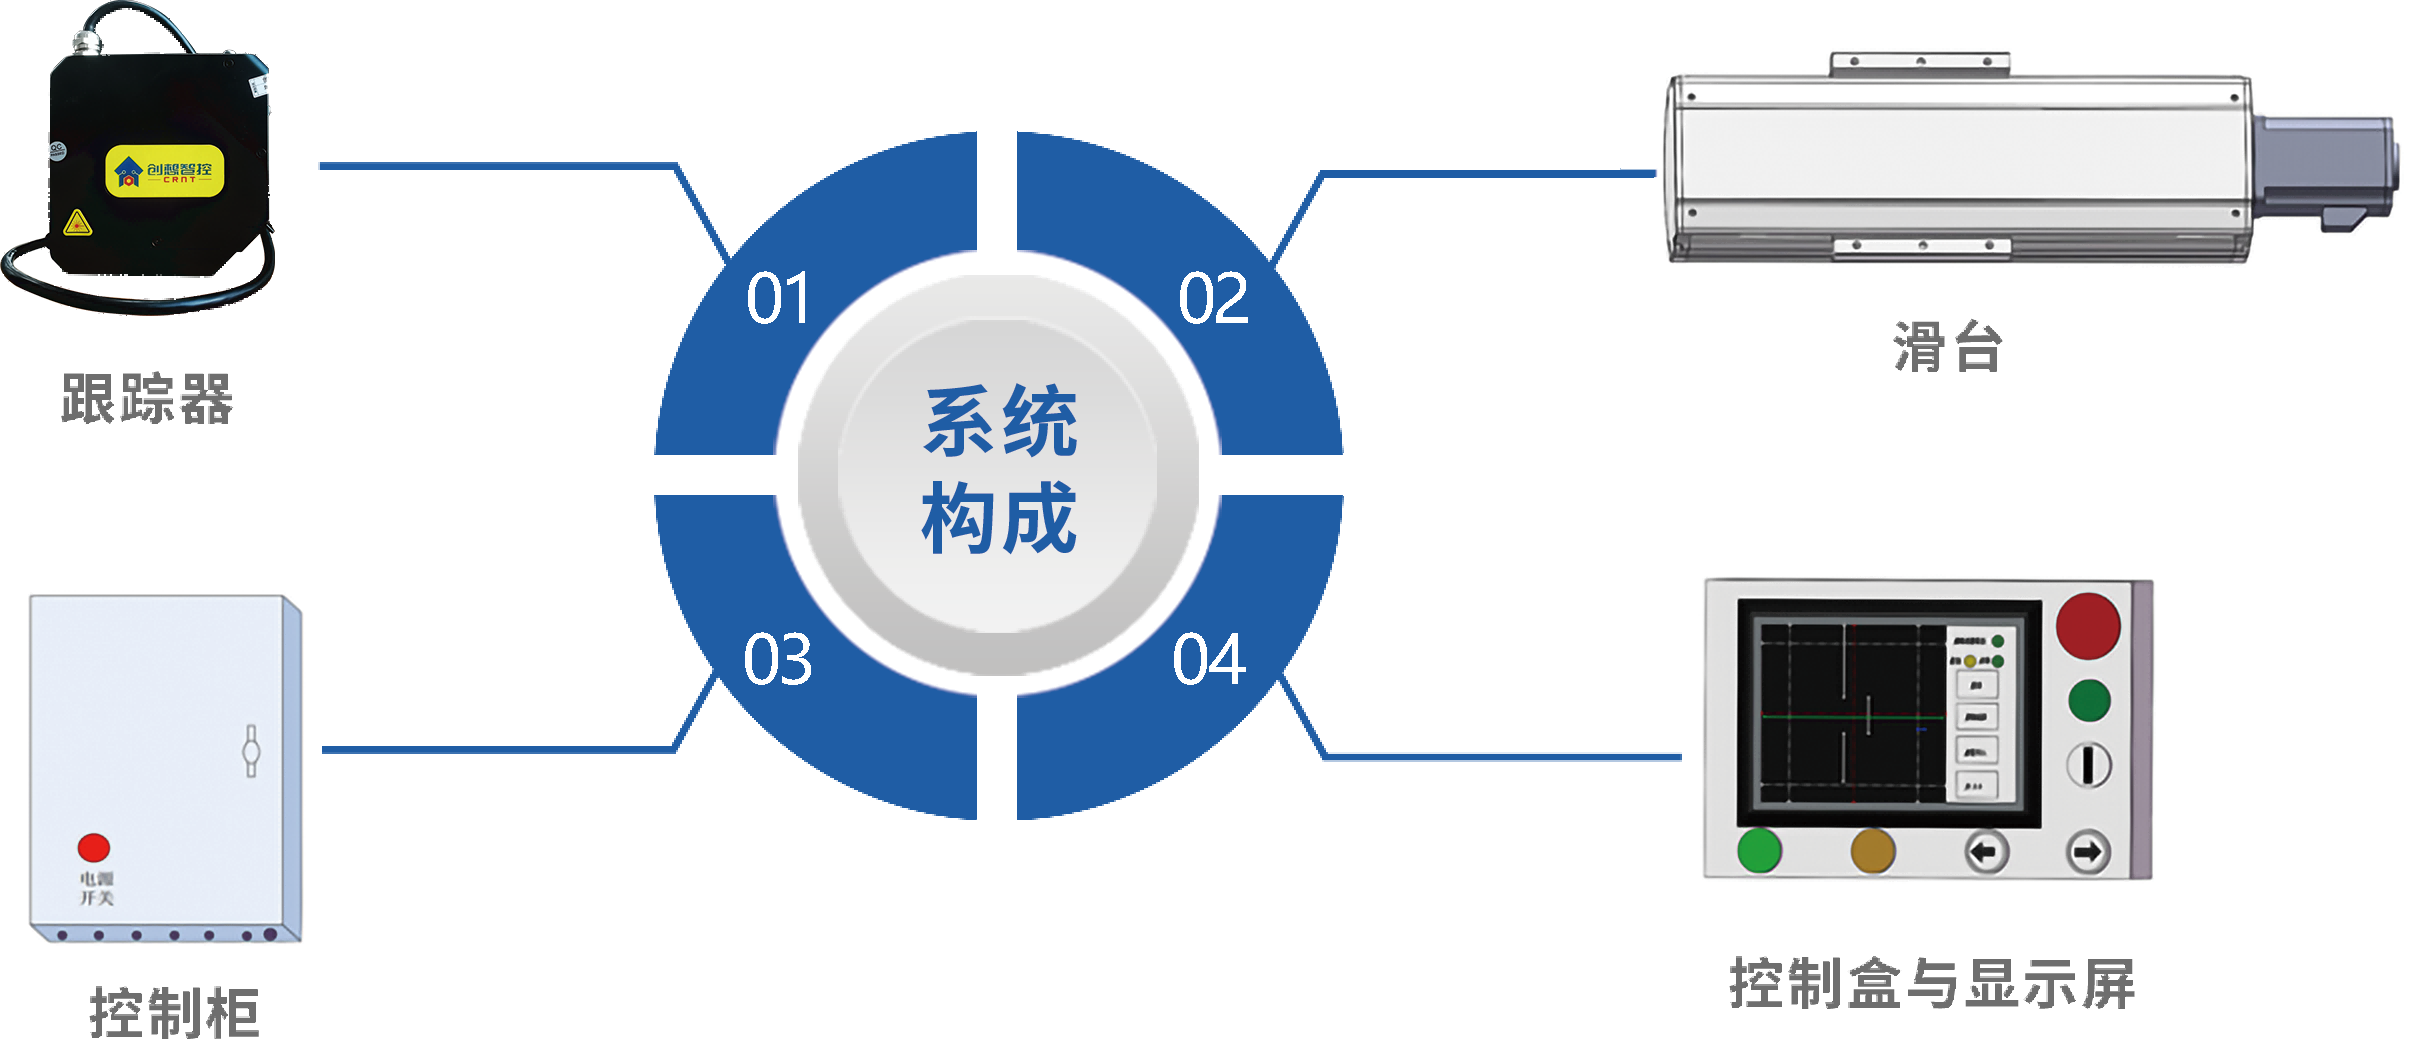
专机焊缝跟踪系统,就是专门为焊接专机(门式焊机、龙门焊机、焊接小车、专用焊机等)设计的焊缝跟踪解决方案。
与机器人焊缝跟踪的区别
| 维度 | 机器人焊缝跟踪 | 专机焊缝跟踪 |
|---|---|---|
| 焊接载体 | 6轴工业机器人 | 门式/龙门/小车等专机 |
| 运动方式 | 多轴联动,空间运动 | 直线/平面运动为主 |
| 焊缝特点 | 短焊缝、复杂路径 | 长焊缝、直线/圆弧 |
| 典型场景 | 汽车零部件、小件 | 螺旋管、钢瓶、钢梁 |
| 跟踪需求 | 多维补偿 | 直线偏差补偿为主 |
二、专机焊接为什么需要焊缝跟踪?
- 问题1:长焊缝累积偏差
螺旋管焊缝长达10-30米,专机行走机构累积偏差可达3-5mm。没有跟踪系统,焊偏几乎不可避免。 - 问题2:工件一致性差
钢瓶、钢管等工件,焊缝位置每件都有偏差,专机按固定路径焊,必然焊偏。 - 问题3:热变形
长焊缝焊接过程中,热膨胀导致工件变形,焊缝位置实时变化。 - 问题4:坡口加工误差
切割坡口的误差导致实际坡口位置与理论位置不一致。
三、创想智控专机焊缝跟踪系统的核心设计
设计1:模块化安装
| 安装方式 | 适用专机 | 特点 |
|---|---|---|
| 前置安装 | 门式焊机、龙门焊机 | 跟踪器在焊枪前方,提前扫描 |
| 侧置安装 | 焊接小车 | 跟踪器在焊枪侧方 |
| 集成安装 | 专用焊机 | 定制集成,一体化设计 |
设计2:实时偏差补偿
跟踪系统实时计算焊缝偏差,通过以下方式补偿:
| 偏差类型 | 补偿方式 |
|---|---|
| 横向偏差(左右) | 驱动焊枪左右微调机构 |
| 高度偏差(上下) | 驱动焊枪升降机构 |
| 角度偏差 | 驱动焊枪摆动机构 |
补偿响应时间:<2ms。
设计3:长焊缝专用算法
| 算法 | 功能 |
|---|---|
| 连续跟踪算法 | 长焊缝不间断跟踪,无累计误差 |
| 丢失恢复算法 | 遇到间断焊缝自动恢复跟踪 |
| 自适应增益 | 根据焊缝特征自动调整跟踪灵敏度 |
| 多层焊层间跟踪 | 每层焊缝独立跟踪 |
四、典型应用场景
场景1:螺旋管生产线
| 焊缝长度 | 10-30米 |
| 焊接速度 | 1-2m/min |
| 跟踪精度 | 0.2-0.3mm |
| 连续工作时间 | 24小时 |
| 偏差补偿范围 | ±5mm |
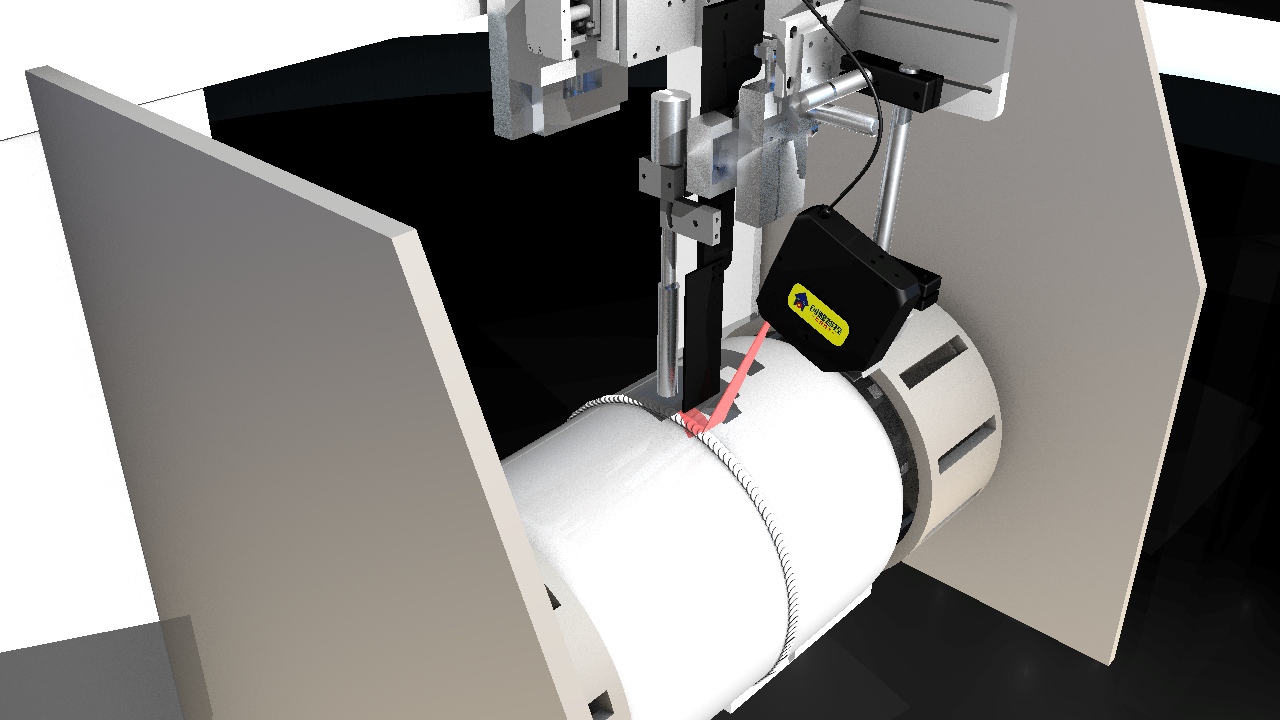
场景2:钢瓶环缝焊接
| 焊缝类型 | 环缝 |
| 焊接方式 | 工件旋转,焊枪固定 |
| 跟踪方式 | 跟踪器随焊枪,圆周跟踪 |
| 跟踪精度 | 0.15-0.2mm |
场景3:H型钢龙门焊
| 焊缝类型 | 角焊缝,双枪同步 |
| 焊缝长度 | 6-15米 |
| 跟踪方式 | 双跟踪器,分别跟踪两条焊缝 |
| 跟踪精度 | 0.2-0.3mm |
场景4:压力容器纵缝
| 板厚 | 8-40mm |
| 焊缝类型 | V/X型对接 |
| 多层焊 | 3-5层,每层独立跟踪 |
| 跟踪精度 | 0.1-0.2mm |
五、选型建议
如果你在考虑给专机加装焊缝跟踪,关注以下几点:
- 确认你的专机类型(门式/龙门/小车/专用)
- 确认焊缝类型和长度
- 确认需要补偿的偏差轴(横向/高度/角度)
- 确认板厚和焊接层数(是否需要多层跟踪)
- 确认安装空间(前置/侧置/集成)
- 确认通信接口(与现有控制系统兼容)
点击在线咨询,把这些信息告诉我们,48小时内给你完整的选型方案和报价。
来源声明:本文章系北京创想智控科技有限公司编辑原创或采编整理,如需转载请注明来自北京创想智控科技有限公司。以上内容部分(包含图片、文字)来源于网络,出于传递更多信息之目的。如有标注错误或侵权,请作者持权属证明与本网联系,我们将及时更正、删除,谢谢。