

薄板焊接为什么容易出问题?原因和对策
薄板焊接(通常指板厚1-4mm)是焊接领域的“老大难”问题。焊穿、变形、焊偏、咬边……各种缺陷都容易在薄板上出现。
今天创想智控把薄板焊接的问题、原因和解决方案一次说清。
一、薄板焊接的常见问题
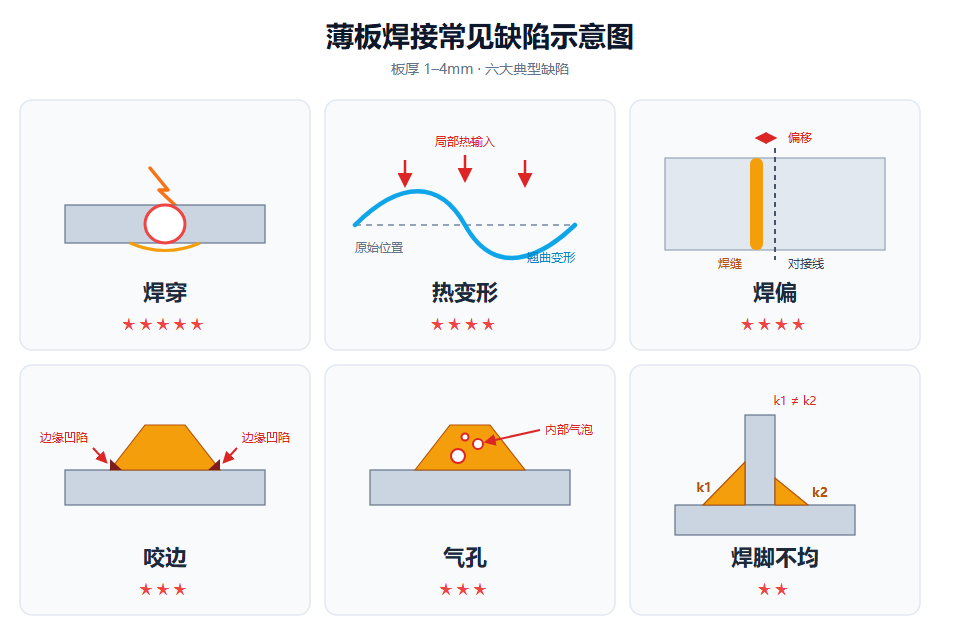
| 问题 | 表现 | 严重程度 |
|---|---|---|
| 焊穿 | 焊缝处烧穿成孔 | ★★★★★ |
| 热变形 | 板材翘曲、波浪变形 | ★★★★ |
| 焊偏 | 焊缝偏离对接位置 | ★★★★ |
| 咬边 | 焊缝边缘凹陷 | ★★★ |
| 气孔 | 焊缝内部气泡 | ★★★ |
| 焊脚不均 | 角焊缝焊脚大小不一致 | ★★ |
二、每个问题的原因分析
问题1:焊穿
根本原因:热量输入过大。
| 具体原因 | 说明 |
|---|---|
| 焊接电流过大 | 薄板热容量小,大电流瞬间烧穿 |
| 焊接速度过慢 | 热量在一点积累过多 |
| 装配间隙过大 | 间隙大,熔池无支撑 |
| 焊枪停留时间长 | 起弧/收弧处热量集中 |
问题2:热变形
根本原因:薄板刚性差,焊接热膨胀导致变形。
| 具体原因 | 说明 |
|---|---|
| 板厚薄 | 1-2mm板几乎没有刚性 |
| 焊缝集中 | 局部热输入导致翘曲 |
| 焊接顺序不当 | 不对称焊接导致变形累积 |
| 无夹具约束 | 自由状态下焊接 |
问题3:焊偏
根本原因:薄板装配精度差 + 热变形导致焊缝位置变化。
| 具体原因 | 说明 |
|---|---|
| 装配间隙不一致 | 薄板边缘容易翘起 |
| 夹具变形 | 夹具本身精度不够 |
| 热变形 | 焊接中焊缝位置实时变化 |
| 示教偏差 | 示教时焊缝位置与实际不一致 |
问题4:咬边
根本原因:熔池控制不当。
| 具体原因 | 说明 |
|---|---|
| 焊接电流偏大 | 熔池过大,边缘母材熔化过多 |
| 焊枪角度不当 | 电弧偏向一侧 |
| 焊接速度过快 | 熔池来不及铺展 |
三、解决方案全梳理
解决方案1:焊缝跟踪系统(核心方案)
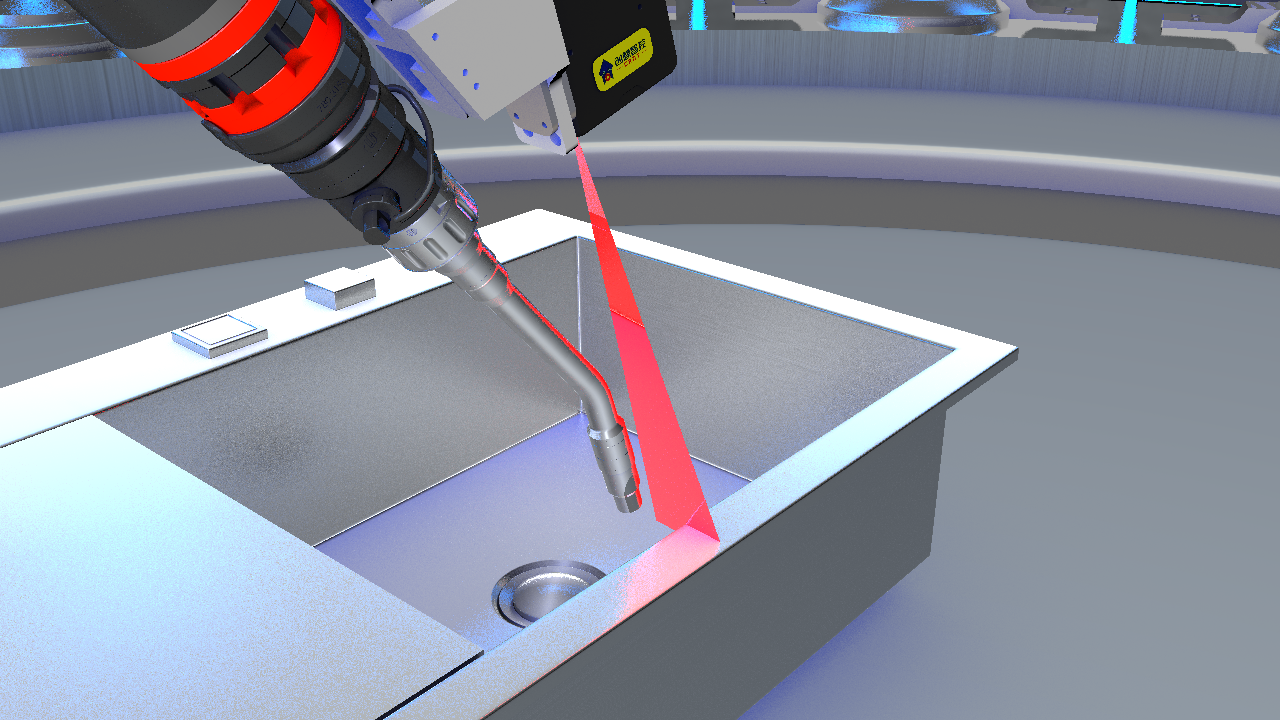
焊缝跟踪系统是解决薄板焊偏和热变形问题的最有效手段。
| 解决的问题 | 跟踪系统的作用 |
|---|---|
| 焊偏 | 焊前扫描定位焊缝,自动纠正偏差 |
| 热变形 | 实时检测变形,动态调整焊枪位置 |
| 装配间隙不一致 | 检测间隙大小,自适应调节参数 |
| 示教偏差 | 免示教或修正示教轨迹 |
解决方案2:焊接工艺优化
| 优化方向 | 具体措施 |
|---|---|
| 降低热输入 | 小电流、快速度、脉冲焊 |
| 控制装配间隙 | 间隙控制在板厚的30%以内 |
| 合理焊接顺序 | 对称焊、跳焊、退焊 |
| 使用夹具 | 刚性夹具约束变形 |
| 预热 | 减小温度梯度 |
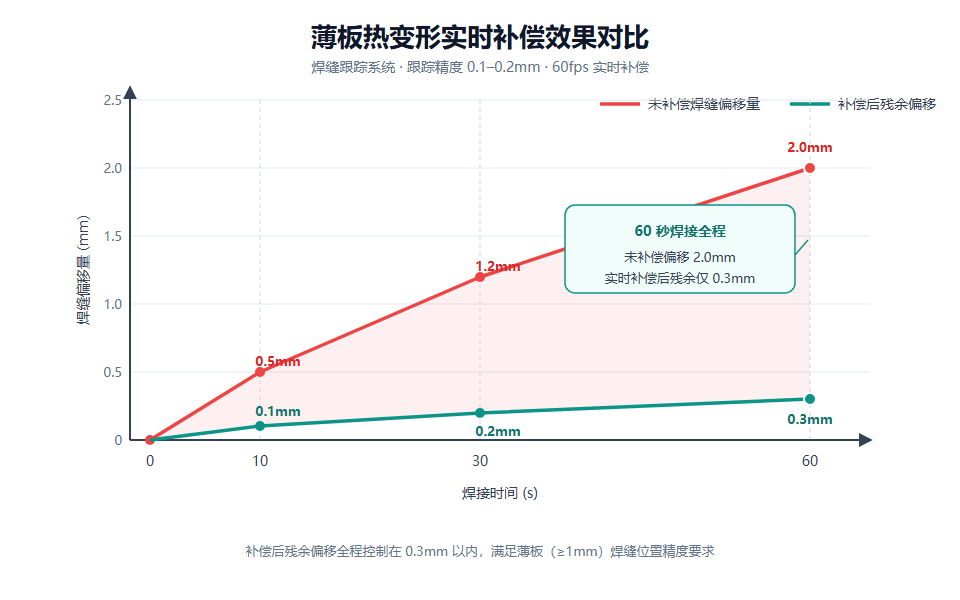
解决方案3:热变形实时补偿
薄板焊接中,热变形是动态变化的。创想智控跟踪系统的实时补偿能力:
| 时间 | 焊缝偏移量 | 补偿效果 |
|---|---|---|
| 焊接0秒 | 0mm(起始位置) | 基准 |
| 焊接10秒 | 0.5mm | 补偿至0.1mm以内 |
| 焊接30秒 | 1.2mm | 补偿至0.2mm以内 |
| 焊接60秒 | 2.0mm | 补偿至0.3mm以内 |
解决方案4:间隙自适应
薄板装配间隙不均匀时,跟踪系统可以实时检测间隙宽度,并反馈给焊接电源调整参数:
| 间隙大小 | 自适应动作 |
|---|---|
| 0-0.5mm | 正常焊接参数 |
| 0.5-1.0mm | 略降电流,增加摆动 |
| 1.0-1.5mm | 降电流,加摆动,降速度 |
| >1.5mm | 报警,暂停焊接 |
四、薄板焊接的完整解决方案组合
- 焊前
- 高精度装配(夹具+定位焊)
- 间隙控制(≤板厚30%)
- 焊中
- 焊缝跟踪系统(实时跟踪+补偿)
- 工艺参数优化(小电流+脉冲+快速度)
- 热变形实时补偿
- 焊后
- 变形矫正(必要时)
- 质量检测(外观+探伤)
五、薄板焊接常见材质的注意事项
| 材质 | 特殊注意事项 |
|---|---|
| 低碳钢 | 最容易焊接,常规方案即可 |
| 不锈钢 | 热膨胀系数大,变形更严重,需加强跟踪 |
| 铝合金 | 反光率高,需激光跟踪+特殊滤光 |
| 镀锌板 | 锌蒸发导致气孔,需注意通风和参数 |
六、总结
薄板焊接问题的核心就三个字:热量控制。
- 焊穿 → 热量太大
- 变形 → 热量分布不均
- 焊偏 → 热量位置不准
焊缝跟踪系统解决“位置不准”,工艺优化解决“热量太大”和“分布不均”。两者配合,薄板焊接的良品率可以从70%提升到95%以上。
你做薄板焊接最头疼哪个问题?可点击在线客服,会安排技术给您提供专业的解决方案
来源声明:本文章系北京创想智控科技有限公司编辑原创或采编整理,如需转载请注明来自北京创想智控科技有限公司。以上内容部分(包含图片、文字)来源于网络,出于传递更多信息之目的。如有标注错误或侵权,请作者持权属证明与本网联系,我们将及时更正、删除,谢谢。