

焊接热变形是什么?如何有效控制?
焊接热变形是焊接领域最让人头疼的问题之一。焊完一个工件,发现它翘了、弯了、扭了——尺寸全变了。
今天创想智控把焊接热变形的原因、影响因素和解决方案一次讲透。
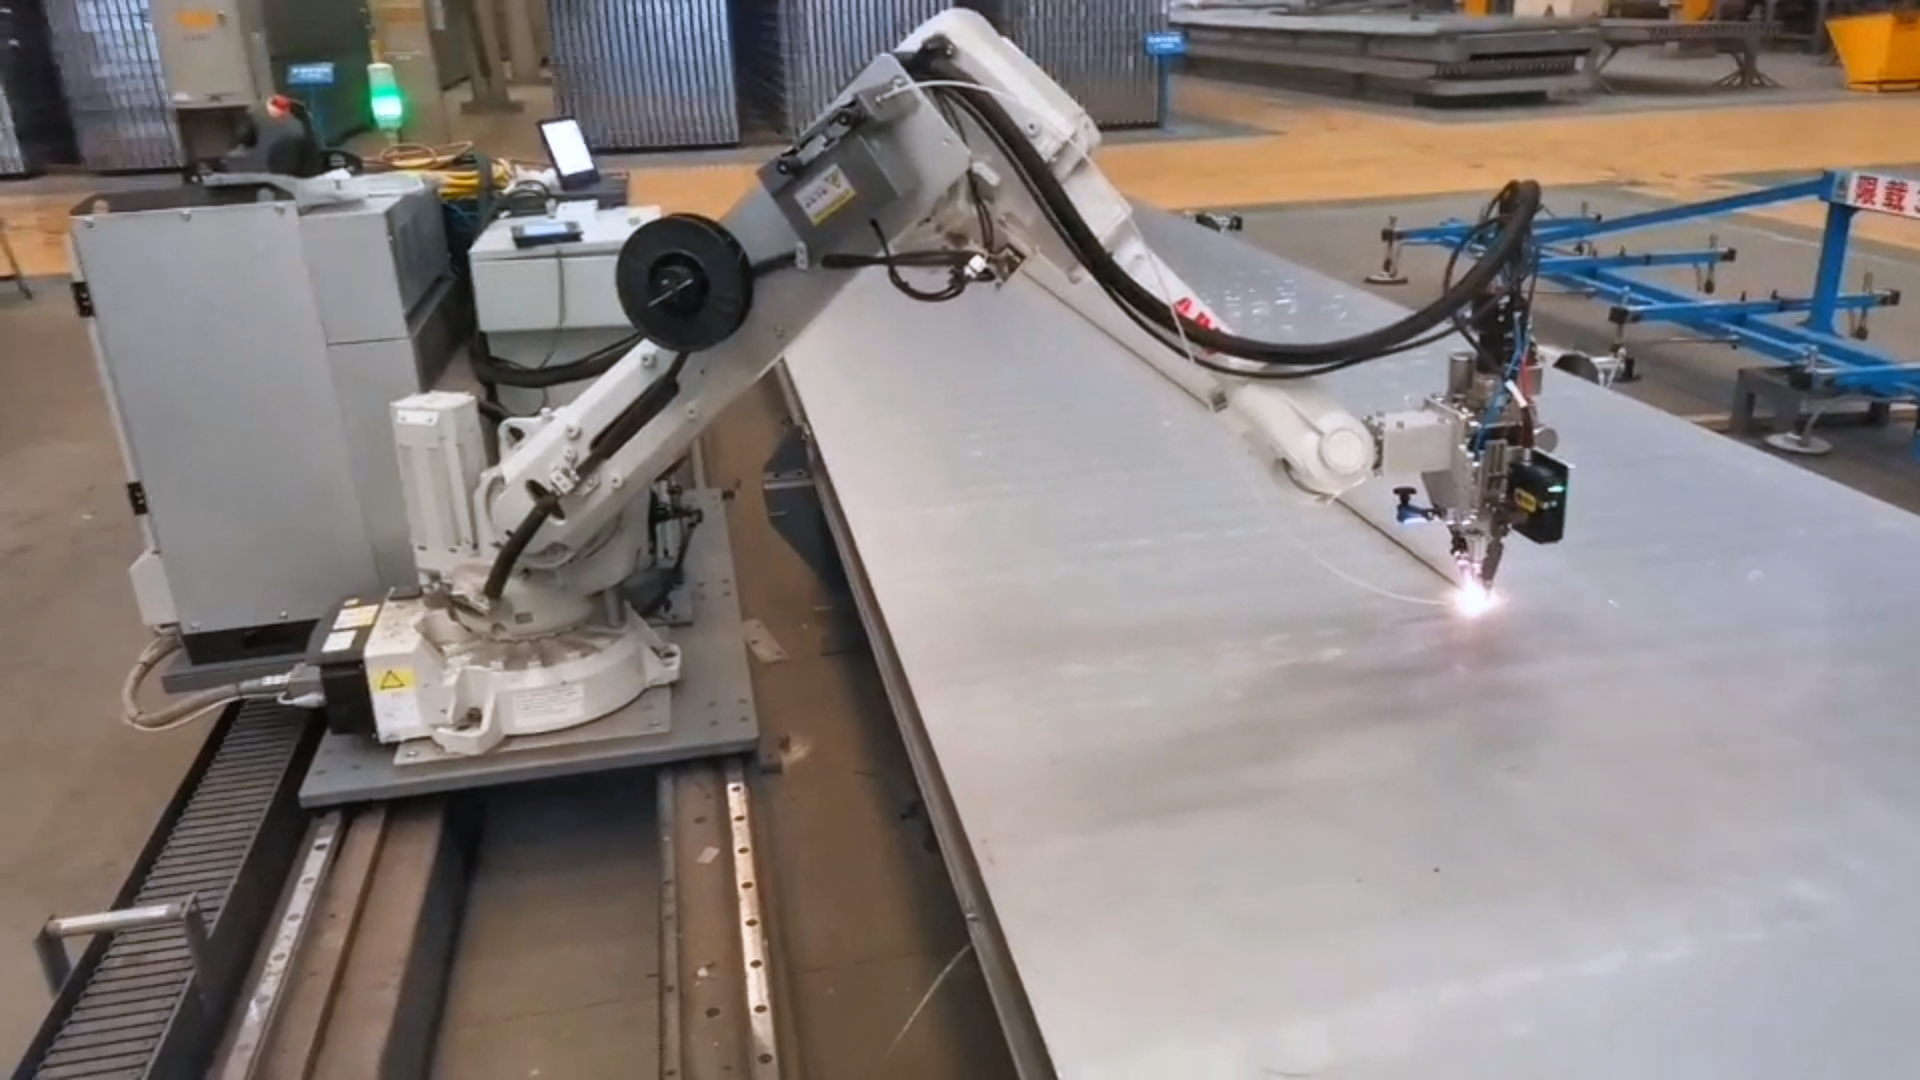
一、什么是焊接热变形?
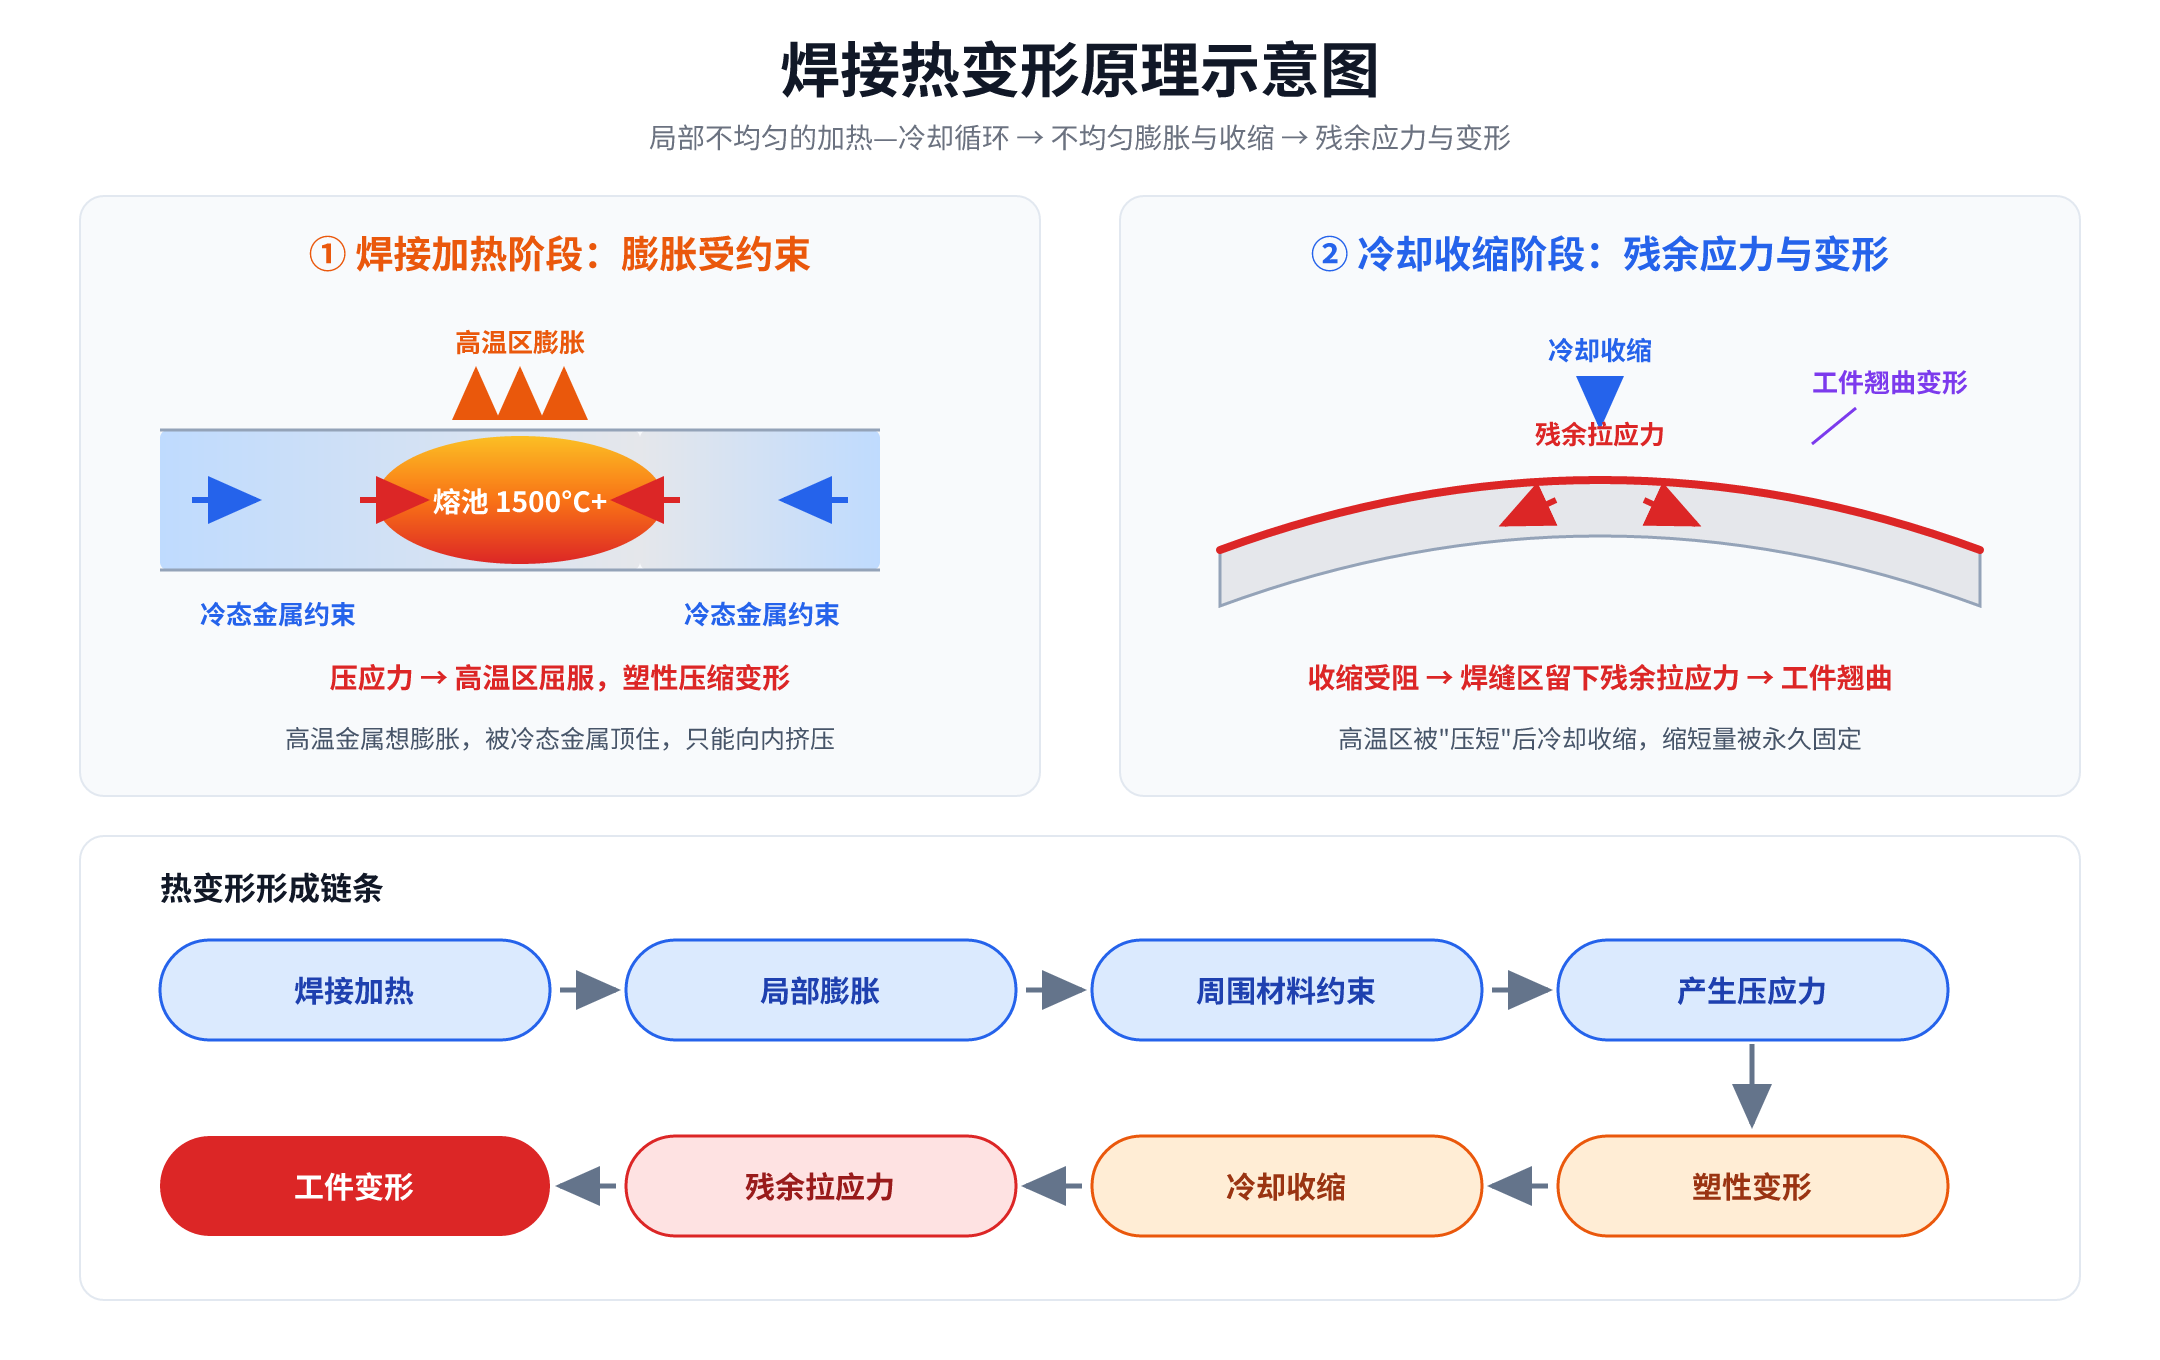
焊接过程中,电弧将金属局部加热到熔点(1500°C以上),然后冷却凝固。这个局部加热—冷却循环会导致材料发生不均匀的膨胀和收缩,最终产生变形。
变形过程
焊接加热
→
局部膨胀
→
周围材料约束
→
产生压应力
→
塑性变形
→
冷却收缩
→
残余拉应力
→
工件变形
变形类型
| 变形类型 | 表现 | 常见场景 |
|---|---|---|
| 纵向收缩 | 焊缝方向缩短 | 长焊缝 |
| 横向收缩 | 垂直焊缝方向缩短 | 对接焊 |
| 角变形 | 焊缝两侧板面相对转动 | 对接、角焊 |
| 弯曲变形 | 工件整体弯曲 | 偏心焊缝 |
| 扭曲变形 | 工件螺旋状扭曲 | 不对称焊接 |
| 波浪变形 | 薄板表面起波浪 | 薄板焊接 |
二、影响热变形的因素
材料因素
| 因素 | 影响 |
|---|---|
| 材料类型 | 铝合金热膨胀系数大,变形更严重 |
| 板厚 | 薄板刚性差,变形大 |
| 热膨胀系数 | 系数越大,变形越大 |
| 材料 | 热膨胀系数 | 变形程度 |
|---|---|---|
| 碳钢 | 12×10⁻⁶/°C | 中等 |
| 不锈钢 | 16×10⁻⁶/°C | 较大 |
| 铝合金 | 23×10⁻⁶/°C | 很大 |
工艺因素
| 因素 | 影响 |
|---|---|
| 热输入 | 热输入越大,变形越大 |
| 焊接顺序 | 对称焊变形小,不对称焊变形大 |
| 焊接速度 | 快速焊变形小 |
| 焊缝尺寸 | 焊脚越大,热输入越大 |
| 多层焊 | 层间温度影响变形 |
结构因素
| 因素 | 影响 |
|---|---|
| 焊缝位置 | 偏心焊缝引起弯曲变形 |
| 焊缝数量 | 焊缝越多,累积变形越大 |
| 结构刚性 | 刚性大变形小 |
| 装配间隙 | 间隙大变形大 |
三、传统控制方法
方法 1:反变形法
焊前将工件预弯一个反方向角度,焊接变形正好抵消预弯。
| 工件类型 | 预弯量 |
|---|---|
| 6mm 板对接 | 1–2° |
| 12mm 板对接 | 0.5–1° |
| 角焊缝 | 根据焊脚计算 |
缺点:经验依赖性强,不同工件需不同预弯量。
方法 2:刚性固定法
用夹具将工件固定,焊接中不允许变形。
优点:有效控制焊接中的变形。
缺点:焊后释放夹具可能回弹。
方法 3:焊接顺序优化
| 策略 | 说明 |
|---|---|
| 对称焊 | 从中间向两边对称焊 |
| 跳焊 | 隔段焊,分散热量 |
| 退焊 | 分段后退焊接 |
| 分层焊 | 多层焊控制层间温度 |
方法 4:焊后矫正
| 方法 | 适用场景 |
|---|---|
| 机械矫正 | 压力机矫正 |
| 火焰矫正 | 局部加热收缩矫正 |
| 振动时效 | 消除残余应力 |
四、焊缝跟踪系统的热变形控制
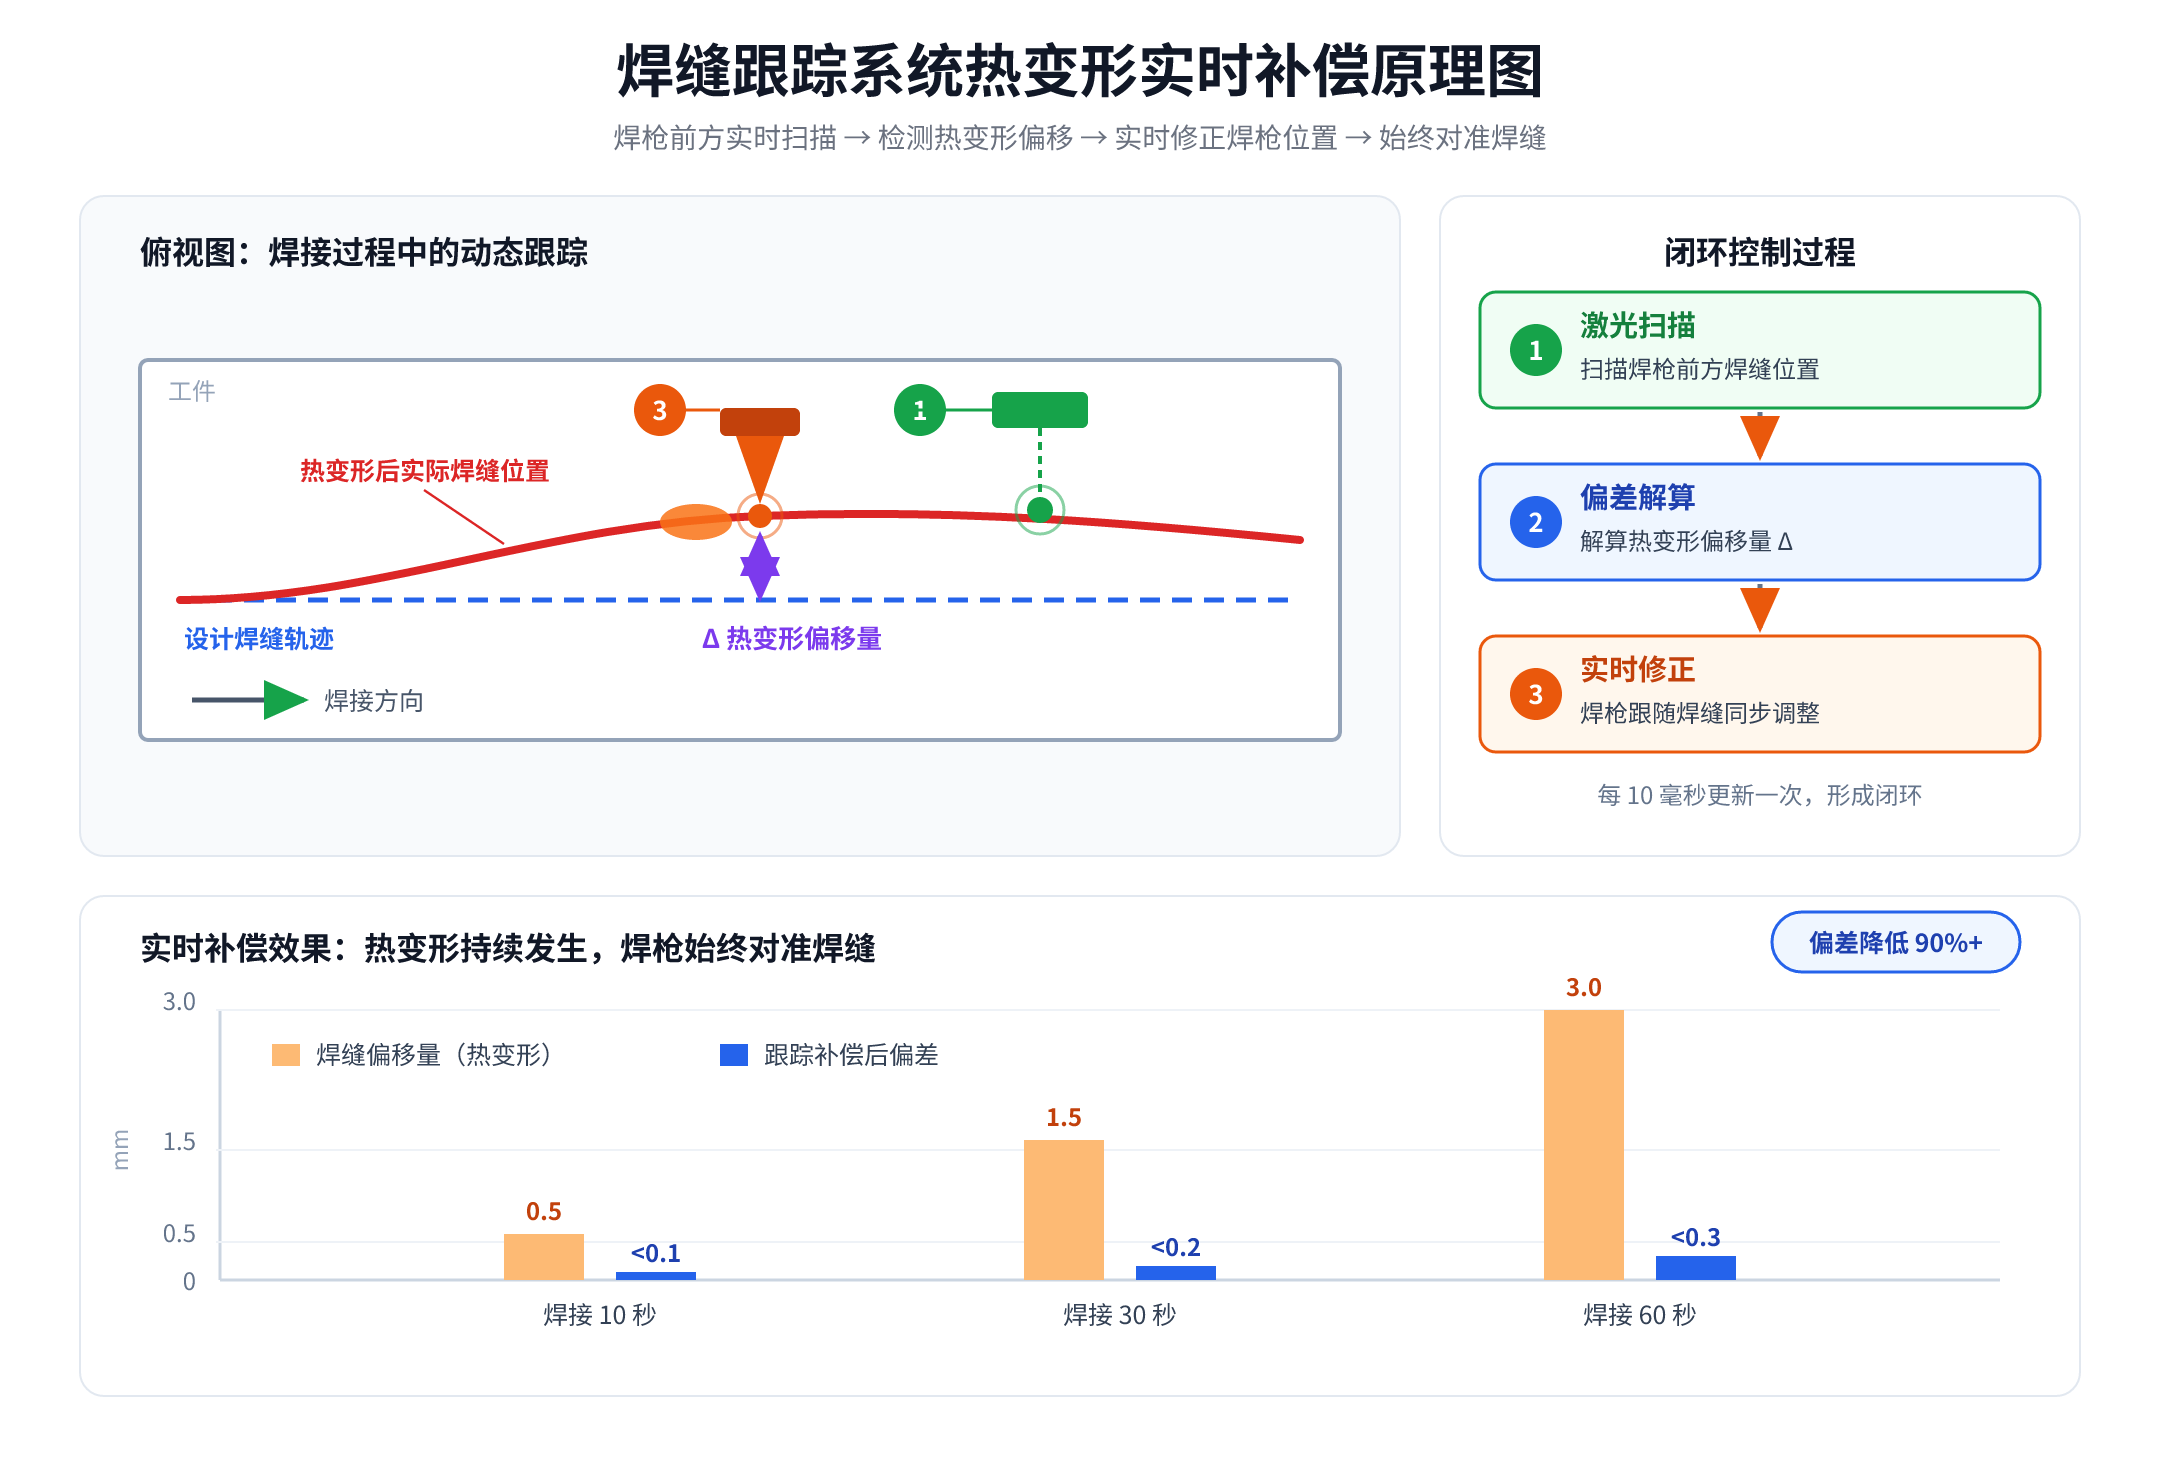
传统方法都是“焊前预防 + 焊后矫正”,但焊接过程中的动态变形无法应对。焊缝跟踪系统是唯一能在焊接过程中实时应对热变形的技术。
原理
跟踪系统在焊枪前方实时扫描焊缝位置,检测到焊缝因热变形偏移后,立即修正焊枪位置,保证焊枪始终对准焊缝。
实时补偿效果
| 焊接时间 | 焊缝偏移量 | 跟踪补偿后偏差 |
|---|---|---|
| 0 秒 | 0 mm | 0 mm |
| 10 秒 | 0.5 mm | < 0.1 mm |
| 30 秒 | 1.5 mm | < 0.2 mm |
| 60 秒 | 3.0 mm | < 0.3 mm |
优势对比
| 方法 | 控制时机 | 效果 | 依赖经验 |
|---|---|---|---|
| 反变形法 | 焊前 | 部分 | 高 |
| 刚性固定 | 焊中 | 部分 | 中 |
| 顺序优化 | 焊前 | 部分 | 高 |
| 焊后矫正 | 焊后 | 部分 | 高 |
| 焊缝跟踪 | 焊中实时 | 全面 | 低 |
五、不同场景的热变形控制方案
薄板焊接(1–4mm)
| 方案 | 效果 |
|---|---|
| 焊缝跟踪系统 | 实时补偿变形 |
| 小电流脉冲焊 | 降低热输入 |
| 刚性夹具 | 约束变形 |
| 铜垫板散热 | 加快冷却 |
中厚板焊接(6–20mm)
| 方案 | 效果 |
|---|---|
| 焊缝跟踪系统 | 多层焊每层独立跟踪 |
| 多层多道焊 | 分散热量 |
| 焊接顺序优化 | 对称焊减少弯曲 |
铝合金焊接
| 方案 | 效果 |
|---|---|
| 焊缝跟踪系统 | 应对大变形系数 |
| 冷却垫板 | 散热降温 |
| 小参数焊接 | 降低热输入 |
六、总结
焊接热变形不可完全消除,但可以控制到可接受范围。最佳实践是:
焊前预防(工艺 + 夹具) + 焊中实时跟踪补偿 + 焊后必要矫正
其中,焊缝跟踪系统是唯一能在焊接过程中实时应对变形的技术,是热变形控制的核心方案。
你遇到最严重的焊接变形是什么情况?怎么解决的?可以私信客服告知自己的经历,技术会根据您情况提供专业的解决方案。
来源声明:本文章系北京创想智控科技有限公司编辑原创或采编整理,如需转载请注明来自北京创想智控科技有限公司。以上内容部分(包含图片、文字)来源于网络,出于传递更多信息之目的。如有标注错误或侵权,请作者持权属证明与本网联系,我们将及时更正、删除,谢谢。