

汽车零部件焊接产线的柔性化改造案例
汽车零部件行业有一个突出特点:多品种、小批量。一条产线可能要焊10种不同的零件,每次换型都要重新调试。
今天创想智控用一个实际案例,看看柔性化焊接产线怎么改造。
一、改造背景
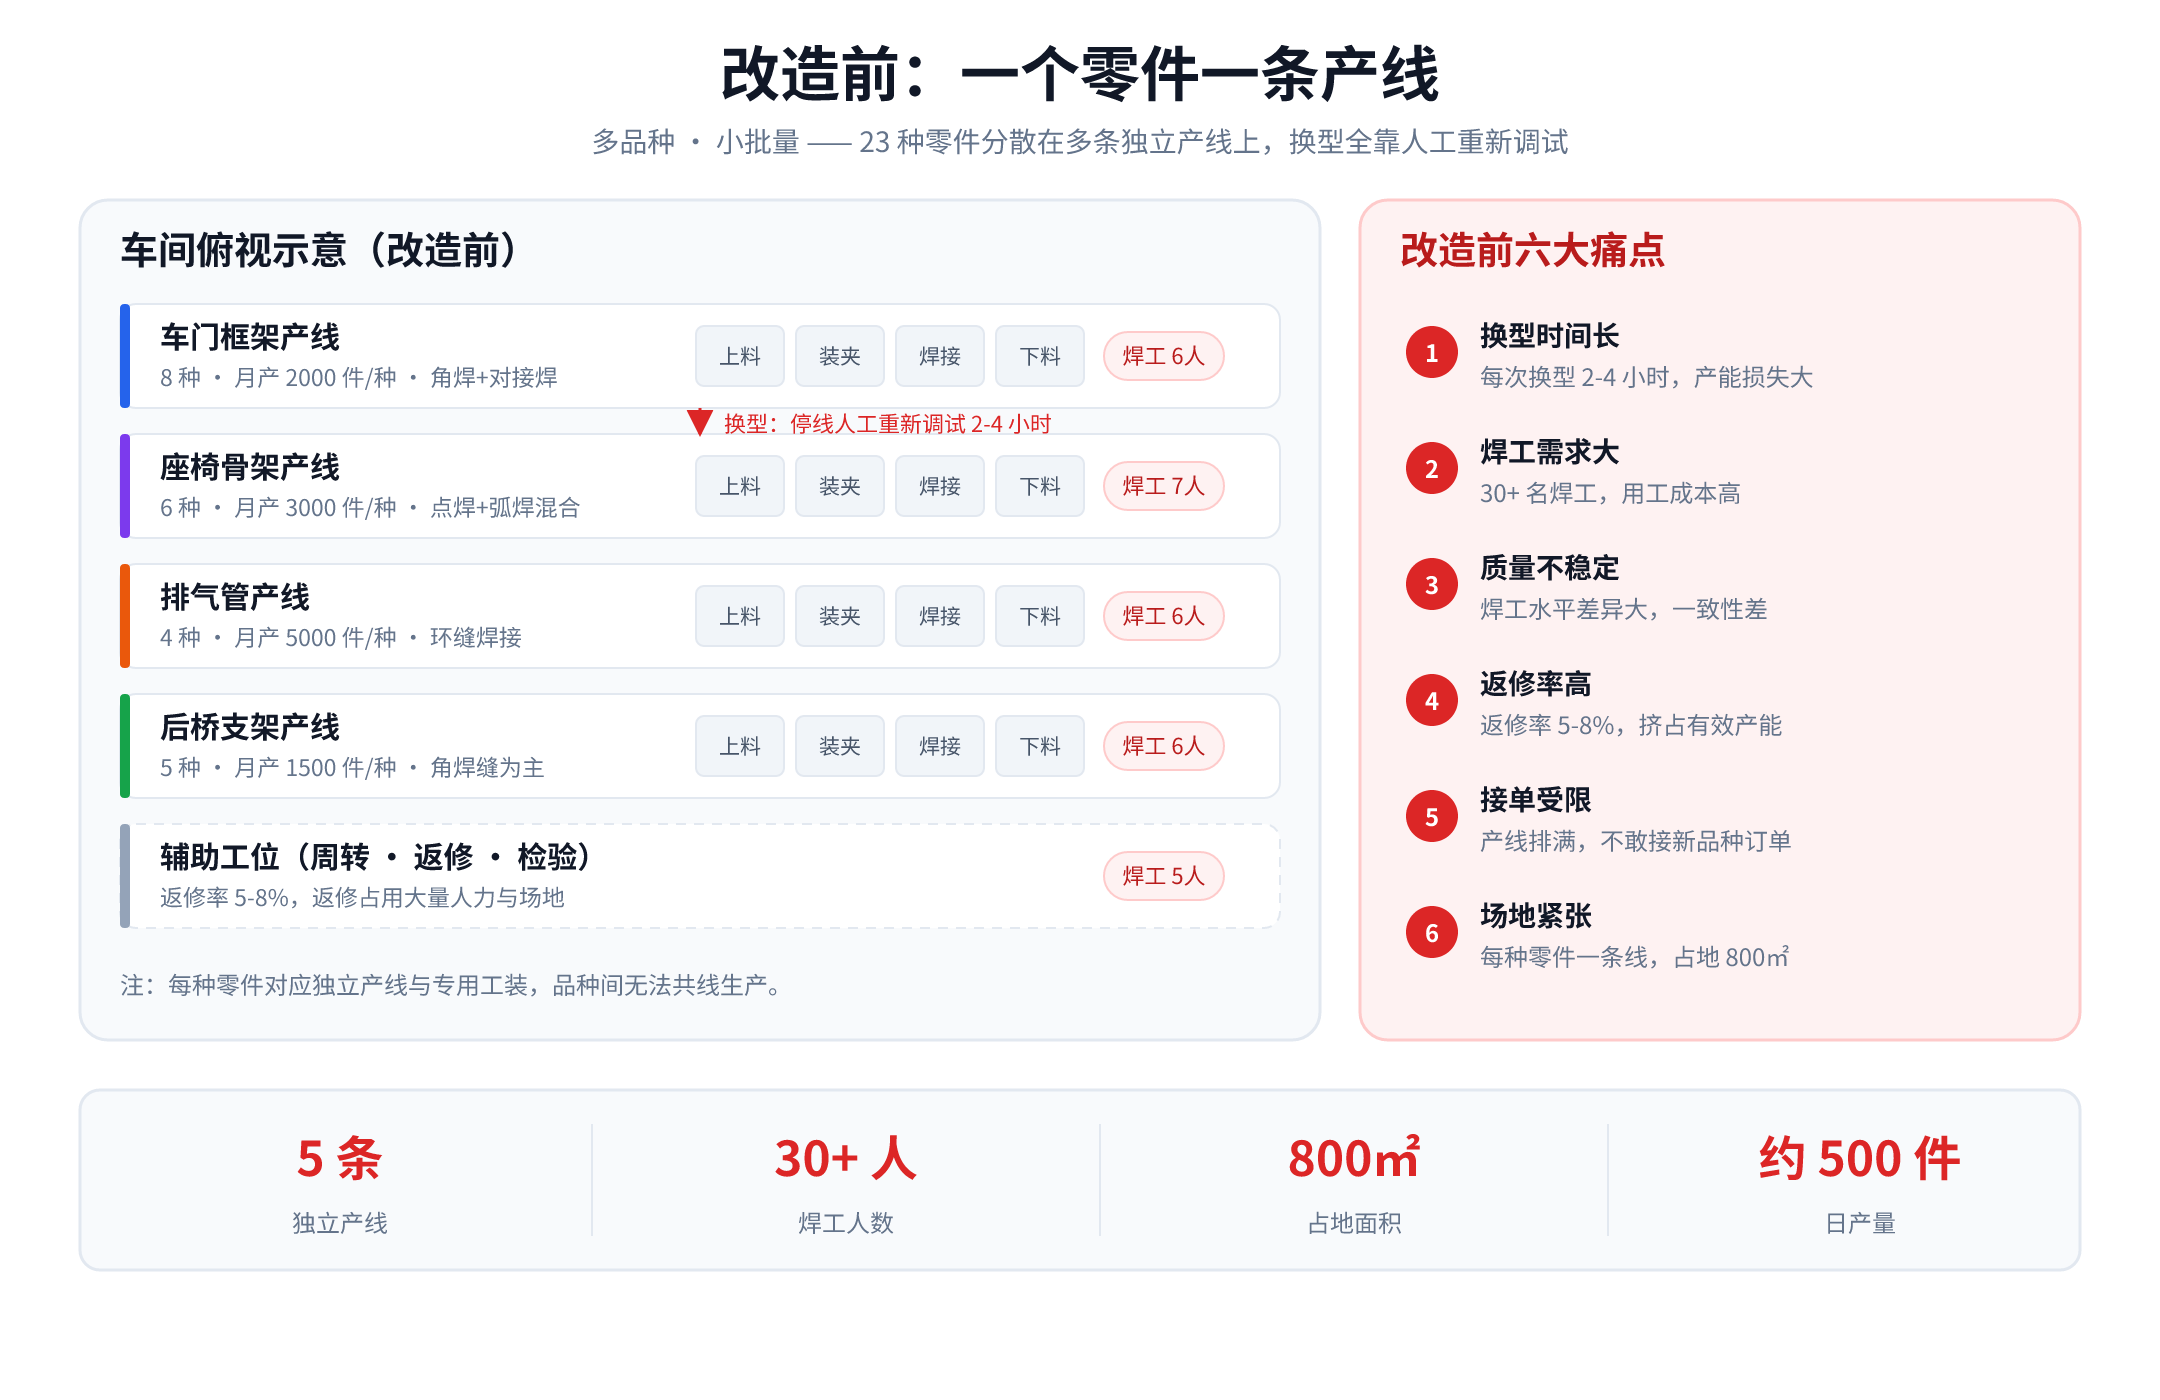
某汽车零部件供应商,为多家主机厂供货,产品包括:
| 产品类型 | 品种数 | 月产量 | 特点 |
|---|---|---|---|
| 车门框架 | 8种 | 2000件/种 | 角焊缝+对接焊缝 |
| 座椅骨架 | 6种 | 3000件/种 | 点焊+弧焊混合 |
| 排气管 | 4种 | 5000件/种 | 环缝焊接 |
| 后桥支架 | 5种 | 1500件/种 | 角焊缝为主 |
| 合计 | 23种 |
改造前的痛点
| 痛点 | 影响 |
|---|---|
| 换型时间长 | 每次换型2-4小时,影响产能 |
| 焊工需求大 | 30+焊工 |
| 质量不稳定 | 不同焊工水平差异大 |
| 返修率高 | 5-8% |
| 接单受限 | 不敢接新品种订单 |
| 场地紧张 | 每种零件一条线,占地大 |
二、柔性化改造方案
核心思路
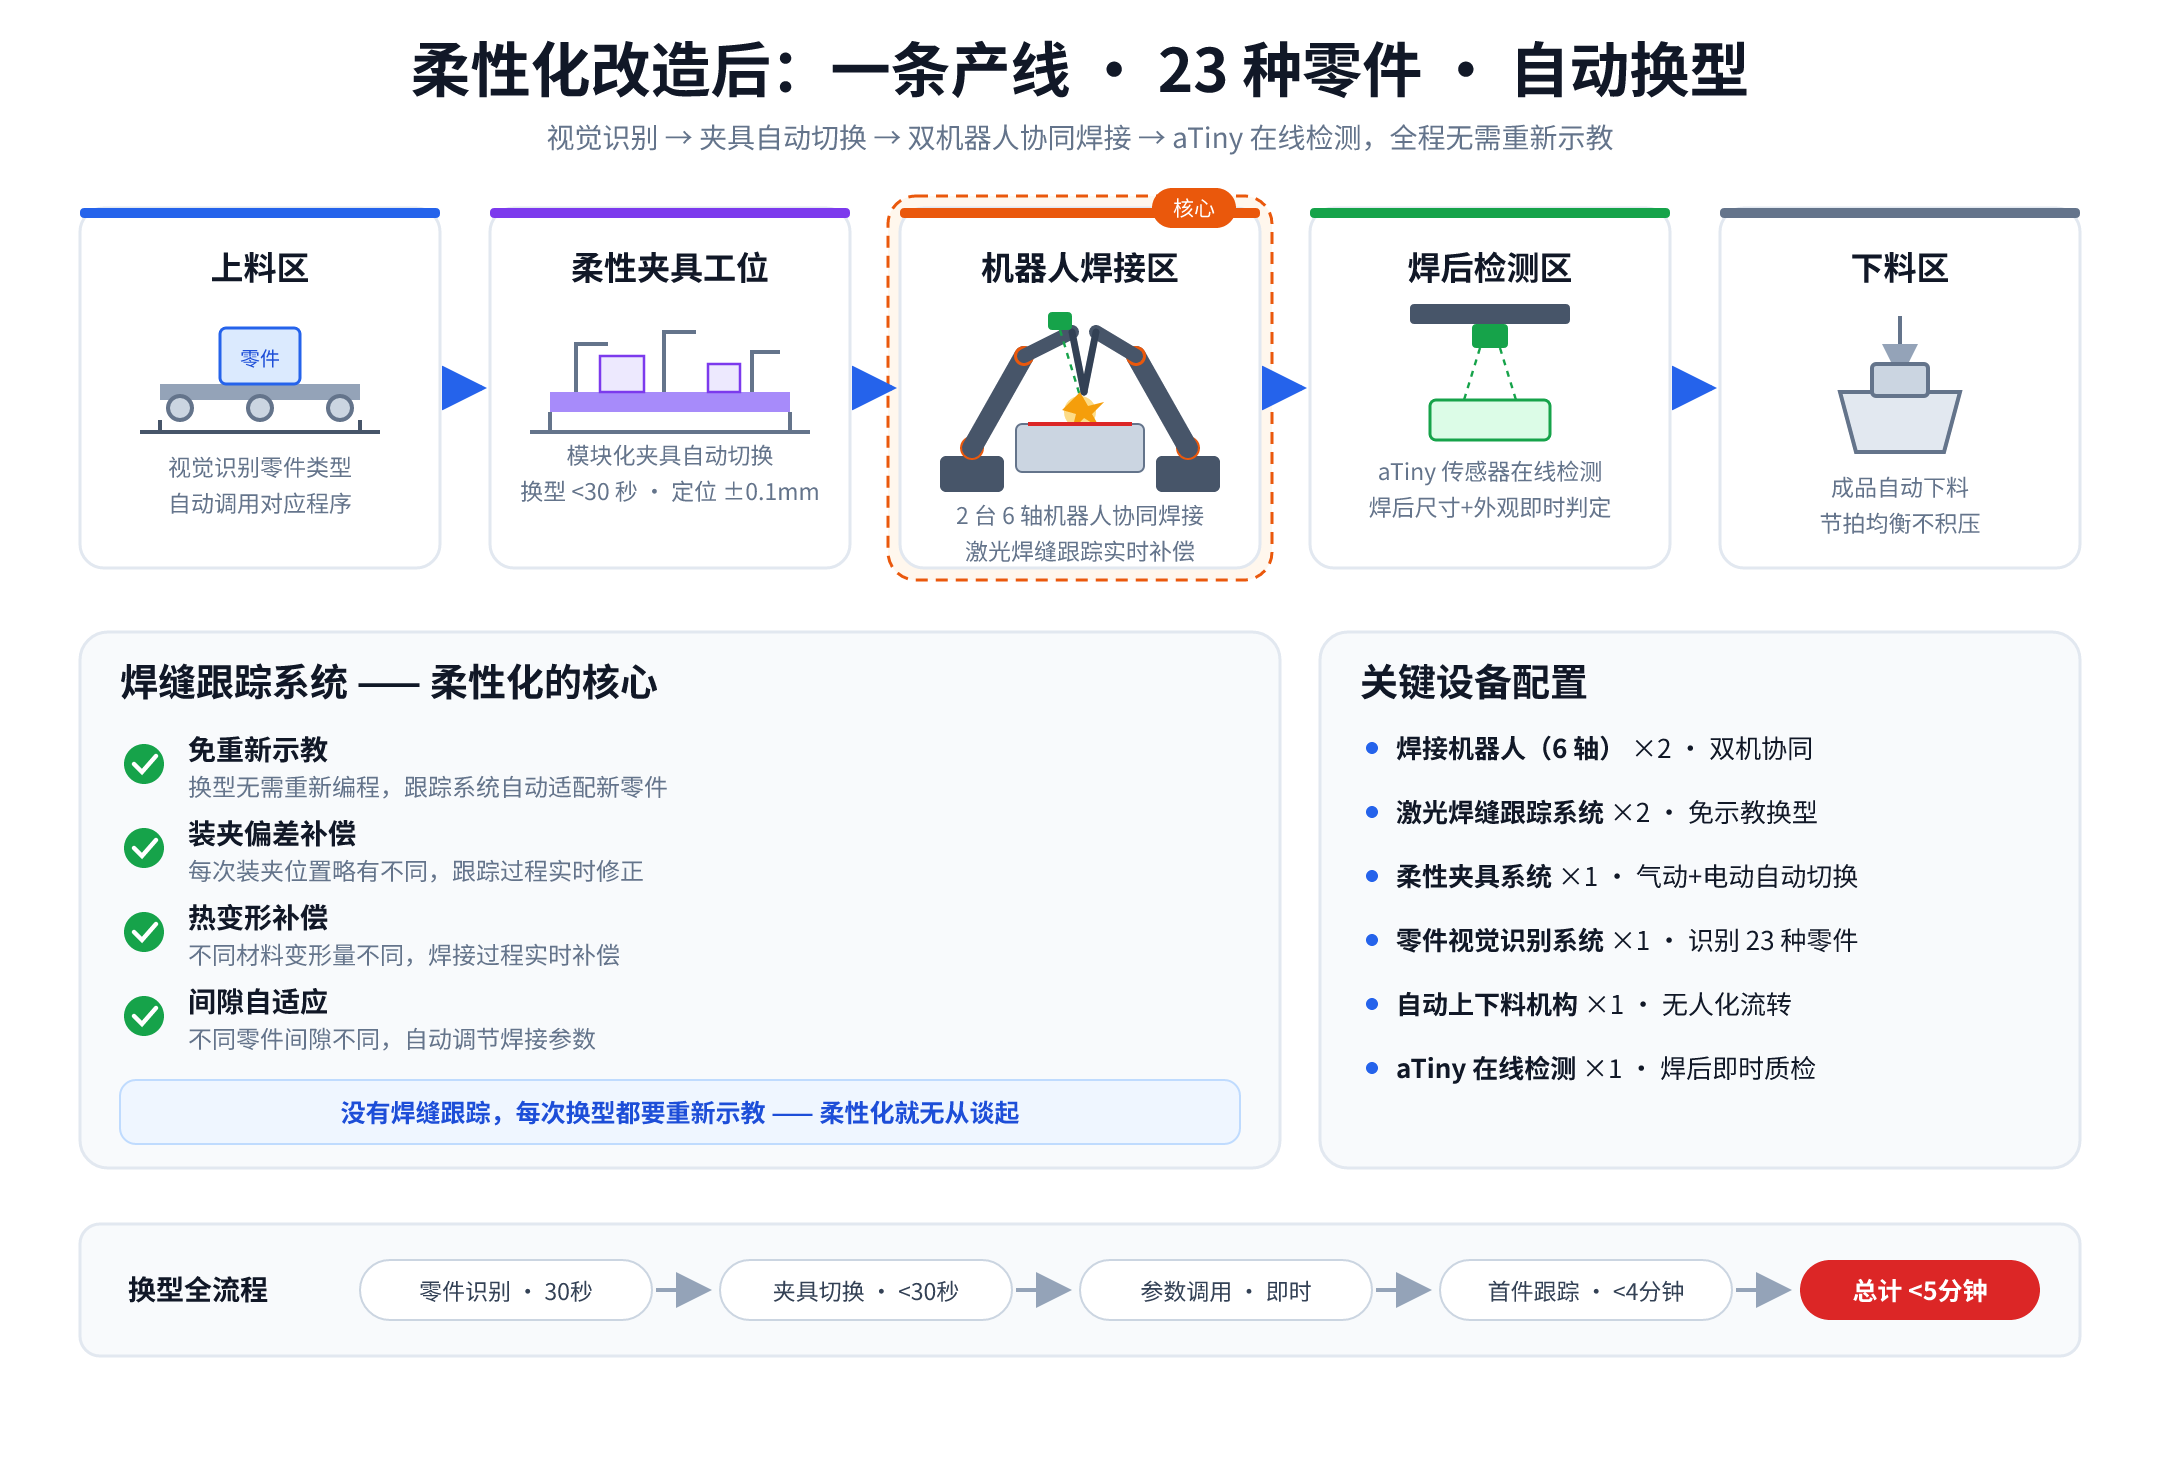
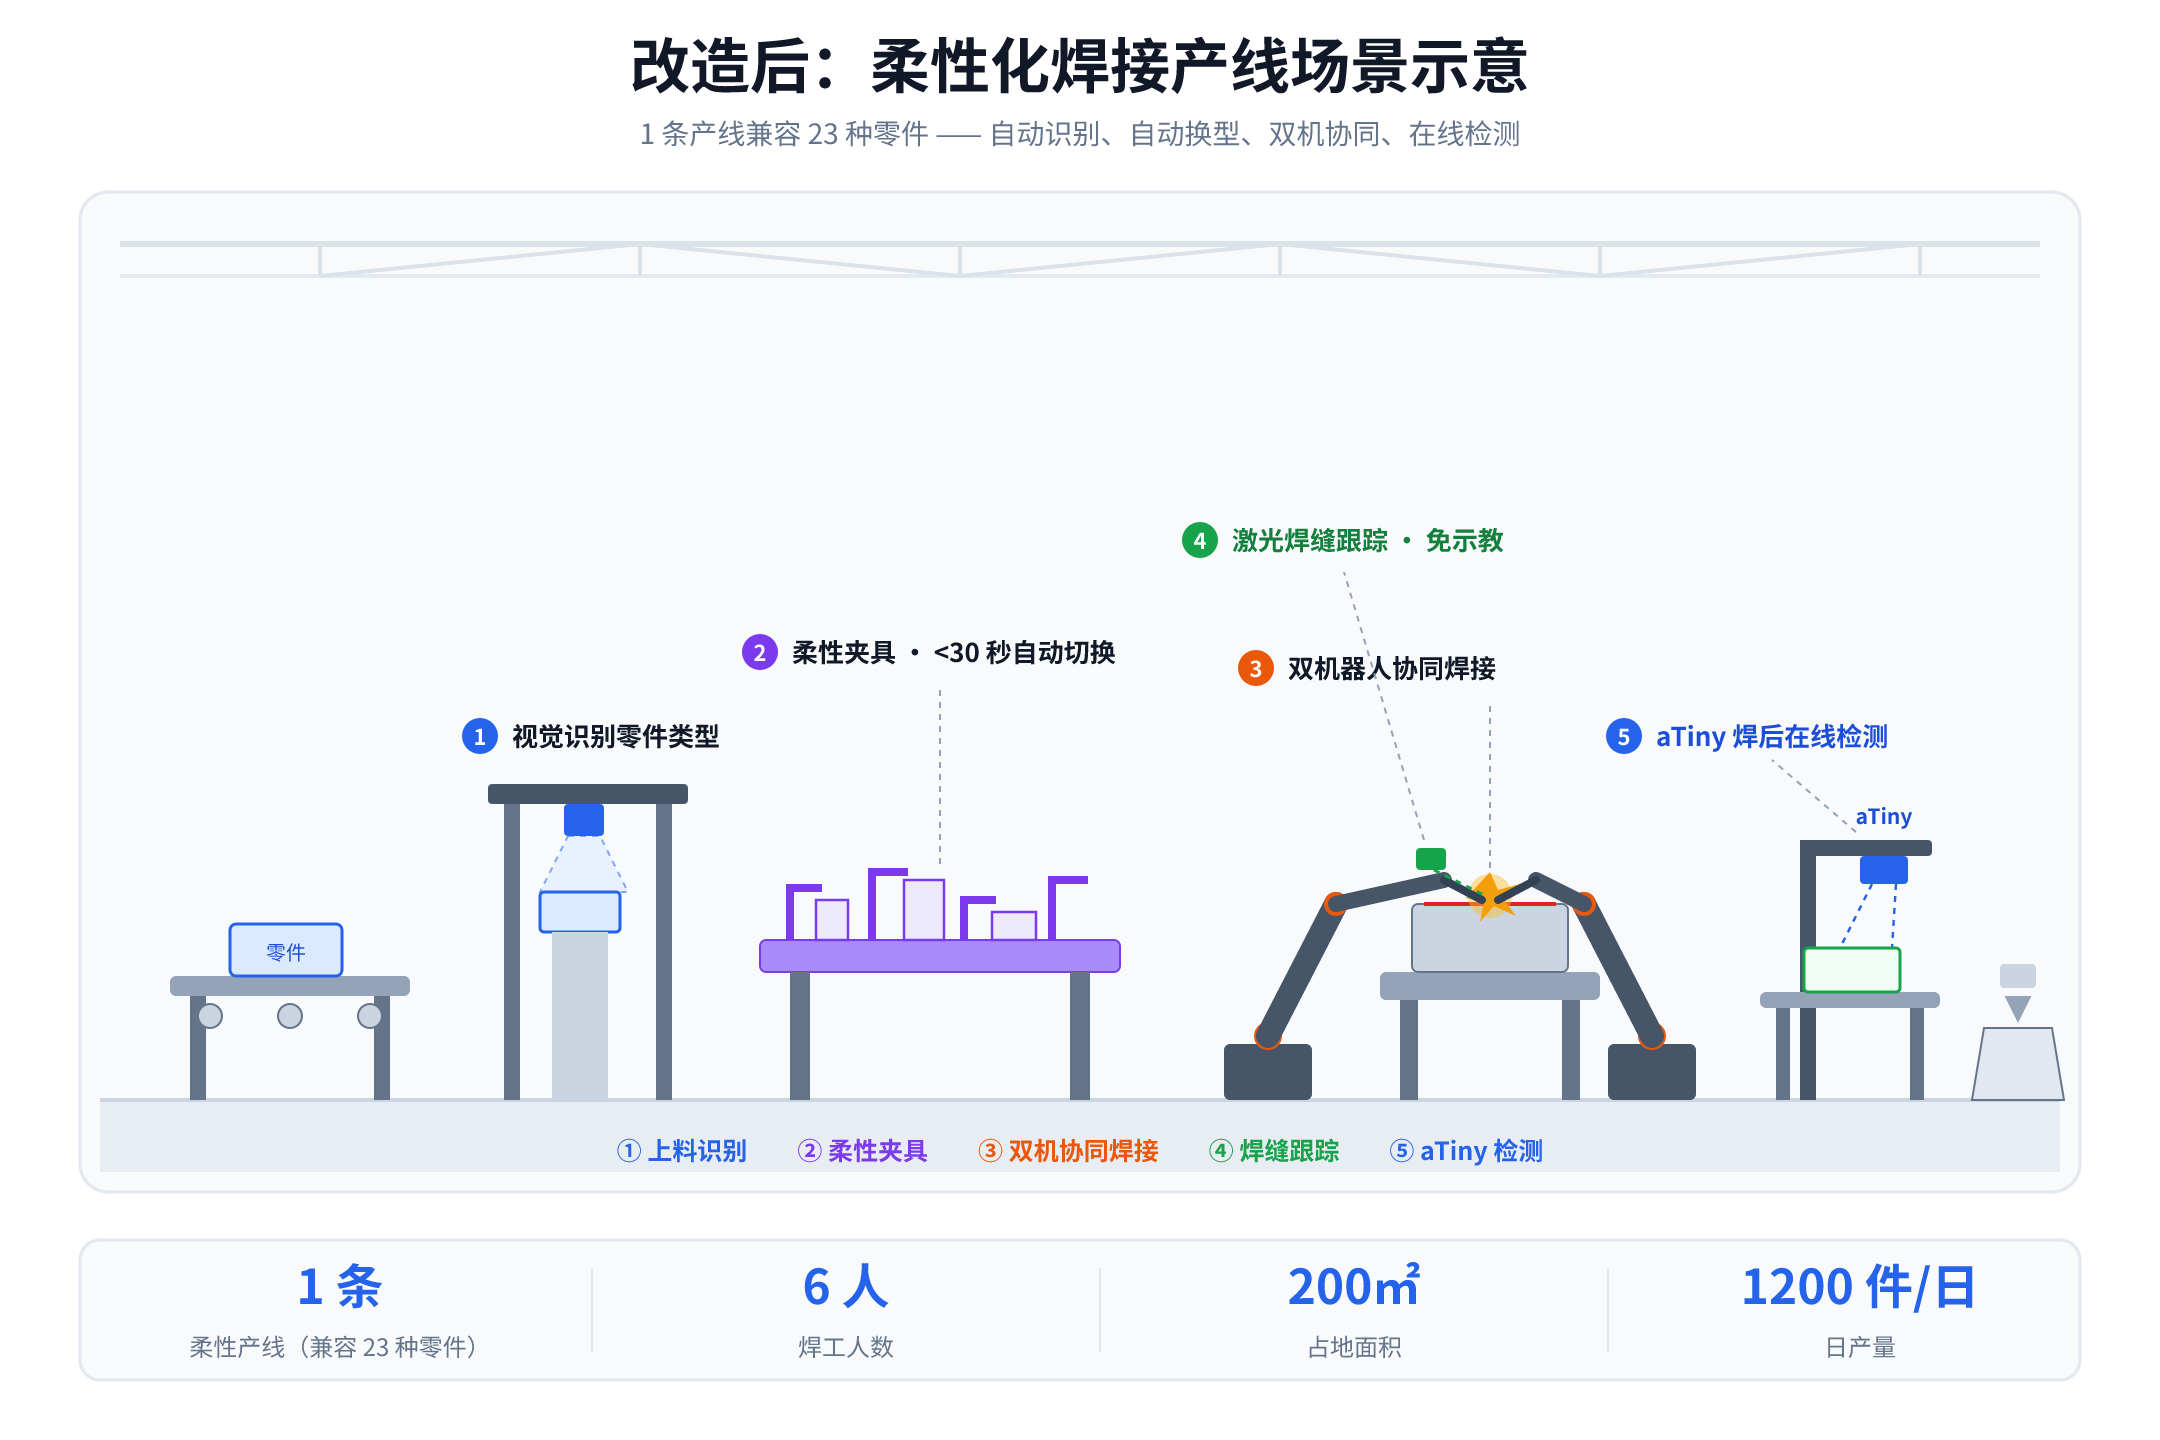
一条产线,23种零件,自动换型。
产线布局
上料区(自动识别零件类型)
↓
柔性夹具工位(自动切换夹具组合)
↓
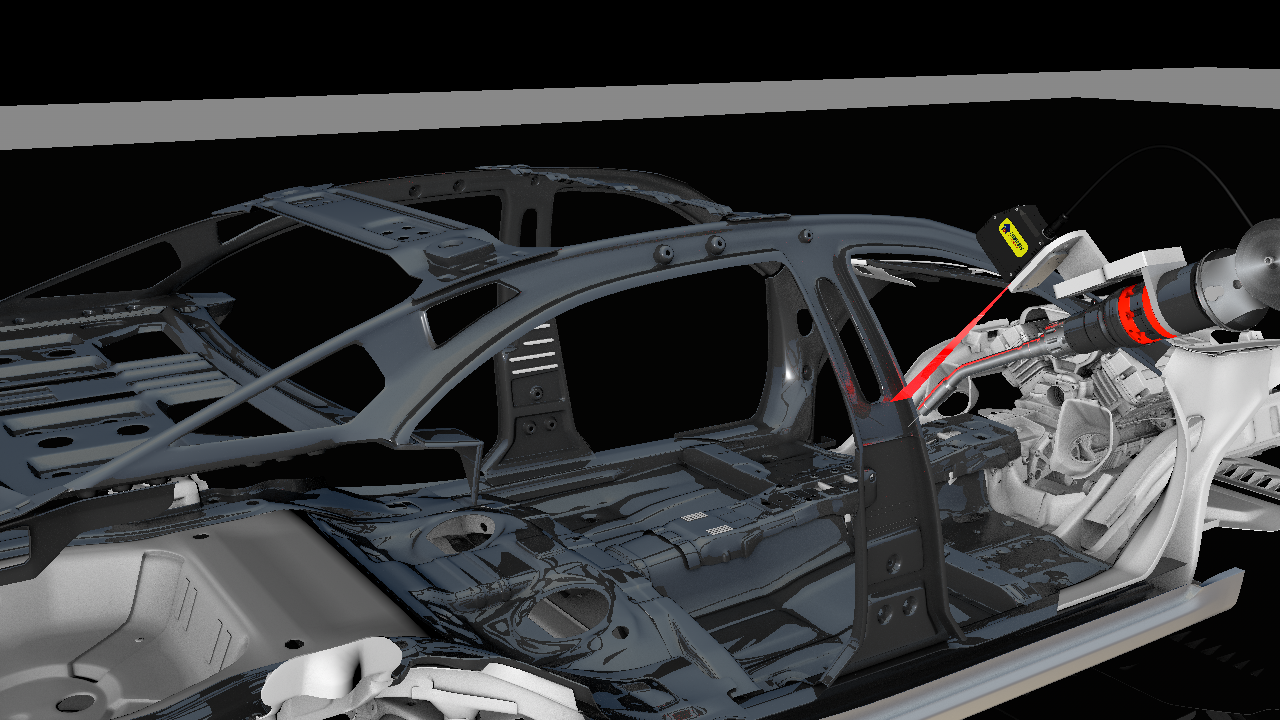
机器人焊接区(2台机器人+焊缝跟踪)
↓
焊后检测区(aTiny传感器在线检测)
↓
下料区
设备配置
| 设备 | 数量 | 功能 |
|---|---|---|
| 焊接机器人(6轴) | 2台 | 协同焊接 |
| 激光焊缝跟踪系统 | 2套 | 实时跟踪+免重新示教 |
| 柔性夹具系统 | 1套 | 气动+电动混合,自动切换 |
| 零件识别系统 | 1套 | 视觉识别零件类型 |
| 上下料机构 | 1套 | 自动上下料 |
| aTiny在线检测 | 1套 | 焊后尺寸+外观检测 |
焊缝跟踪系统在柔性化中的关键作用
| 作用 | 说明 |
|---|---|
| 免重新示教 | 换型时不需要重新编程,跟踪系统自动适配 |
| 装夹偏差补偿 | 每次装夹位置略有不同,跟踪实时修正 |
| 热变形补偿 | 不同材料变形量不同,跟踪实时补偿 |
| 间隙自适应 | 不同零件间隙不同,自动调节参数 |
这是柔性化的核心——如果没有焊缝跟踪系统,每次换型都要重新示教调试,柔性化就无从谈起。
三、柔性夹具系统设计
设计原则
| 原则 | 说明 |
|---|---|
| 模块化 | 夹具由标准模块组合 |
| 快速切换 | 气动/电动自动切换 |
| 通用性 | 一套夹具适配多种零件 |
| 精度保证 | 切换后定位精度±0.1mm |
夹具配置
| 类型 | 方案 |
|---|---|
| 基础定位 | 标准定位销+支撑块 |
| 夹紧方式 | 气动夹紧,PLC控制 |
| 换型方式 | 电动切换不同夹具组合 |
| 换型时间 | <30秒 |
四、改造效果
效率提升
| 指标 | 改造前 | 改造后 | 提升 |
|---|---|---|---|
| 换型时间 | 2-4小时 | <5分钟 | 97%+ |
| 日有效工作时间 | 5-6小时 | 10-11小时 | +80% |
| 日产量 | 500件 | 1200件 | +140% |
| 焊工人数 | 30人 | 6人 | -80% |
| 返修率 | 5-8% | <1% | -85% |
| 产线数量 | 5条 | 1条 | -80% |
| 占地面积 | 800㎡ | 200㎡ | -75% |
质量提升
| 指标 | 改造前 | 改造后 |
|---|---|---|
| 焊缝合格率 | 92-95% | 99%+ |
| 尺寸精度 | ±1.5mm | ±0.3mm |
| 焊偏率 | 10-15% | <2% |
| 外观一致性 | 差 | 高 |
五、投资回报分析
| 项目 | 金额 |
|---|---|
| 改造总投入 | 约150万 |
| 年节省人工 | 约180万 |
| 年节省返修成本 | 约30万 |
| 年节省场地成本 | 约20万 |
| 年增加产能收益 | 约80万 |
| 投资回收期 | 约4-5个月 |
六、柔性化改造的关键经验
成功因素
| 因素 | 说明 |
|---|---|
| 产品标准化 | 零件设计阶段考虑共线生产 |
| 夹具柔性化 | 模块化夹具是柔性化基础 |
| 跟踪系统 | 免示教换型是核心 |
| 自动识别 | 零件类型自动识别 |
| 数据管理 | 每种零件的焊接参数数字化管理 |
避坑指南
| 坑 | 原因 | 解决方案 |
|---|---|---|
| 换型后首件不合格 | 未配跟踪系统 | 配置焊缝跟踪 |
| 夹具切换故障 | 气动元件不稳定 | 选用高质量元件 |
| 识别错误 | 零件外观相似 | 增加RFID识别 |
| 产线节拍不达标 | 机器人焊缝多 | 双机器人协同 |
七、创想智控柔性化方案优势
| 优势 | 说明 |
|---|---|
| 免示教换型 | 跟踪系统自动适配,无需重新编程 |
| 多品种经验 | 23+品种共线案例 |
| 双机协同 | 2台机器人协同焊接提升节拍 |
| 在线检测 | aTiny传感器焊后即时检测 |
| 快速响应 | 换型跟踪模板<5分钟调用 |
评论区聊聊:你的产线有多少种产品?换型要多久?
来源声明:本文章系北京创想智控科技有限公司编辑原创或采编整理,如需转载请注明来自北京创想智控科技有限公司。以上内容部分(包含图片、文字)来源于网络,出于传递更多信息之目的。如有标注错误或侵权,请作者持权属证明与本网联系,我们将及时更正、删除,谢谢。