




装燃料的容器,是液压系统中储存液压油或液压液的专用容器。就是我们常说的油箱,油箱可分为开式油箱和闭式油箱两种。目前,部分油箱已由工程塑料取代,但有相当大的一部分不管是商用车、乘客车或是货车,都还在使用金属油箱。
据不完全统计,油箱每年生产3000万个,可以绕地球半圈。其主要为发动机或液压系统提供燃料或油液,油箱的焊接质量直接影响油箱寿命及机械的机动性。
焊接作为生产制造企业的关键技术,在油箱生产制造过程中也是重要工序之一。油箱对焊缝的密封性有较高要求,采用手工焊接存在以下问题:
1、观测精度不高:观测精度一般在1mm以上。
2、人反映速度慢:人工响应时间约1秒。
3、人眼容易疲劳:长时间观察焊接过程,容易造成视觉和心理疲劳。
4、每台设备均需要专人实时调整,用工量较大,生产成本较高。
为了解决以上问题,采用智能化设备代替人工操作,将人工调整转变为自动调整,实现一人操作多台设备,提高生产效率。
油箱自动焊接生产线配备创想智控激光焊缝跟踪系统,焊接过程中可自主扫描焊缝位置(拼接缝、角焊缝、搭接焊缝),实时根据焊缝变化调整焊枪位置及高度,取代人工调整方式。
系统可实现无人值守自动焊接,降低劳动强度,提高生产效率,改善工作环境,保证焊接质量稳定可靠,有效解决油箱端盖双环缝焊接过程中焊缝偏移、焊偏、焊穿、咬边等问题,使整条焊缝具备良好的一致性。
设备介绍
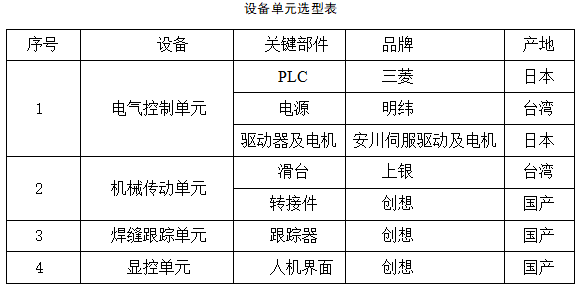
焊缝自动跟踪焊设备主要由四个部分组成:电气控制单元、机械传动单元、焊缝跟踪单元以及显控单元。
系统实现设备由手动跟踪向自动跟踪转换,减少人工操作步骤,提高生产效率,改善焊接质量。
系统组成
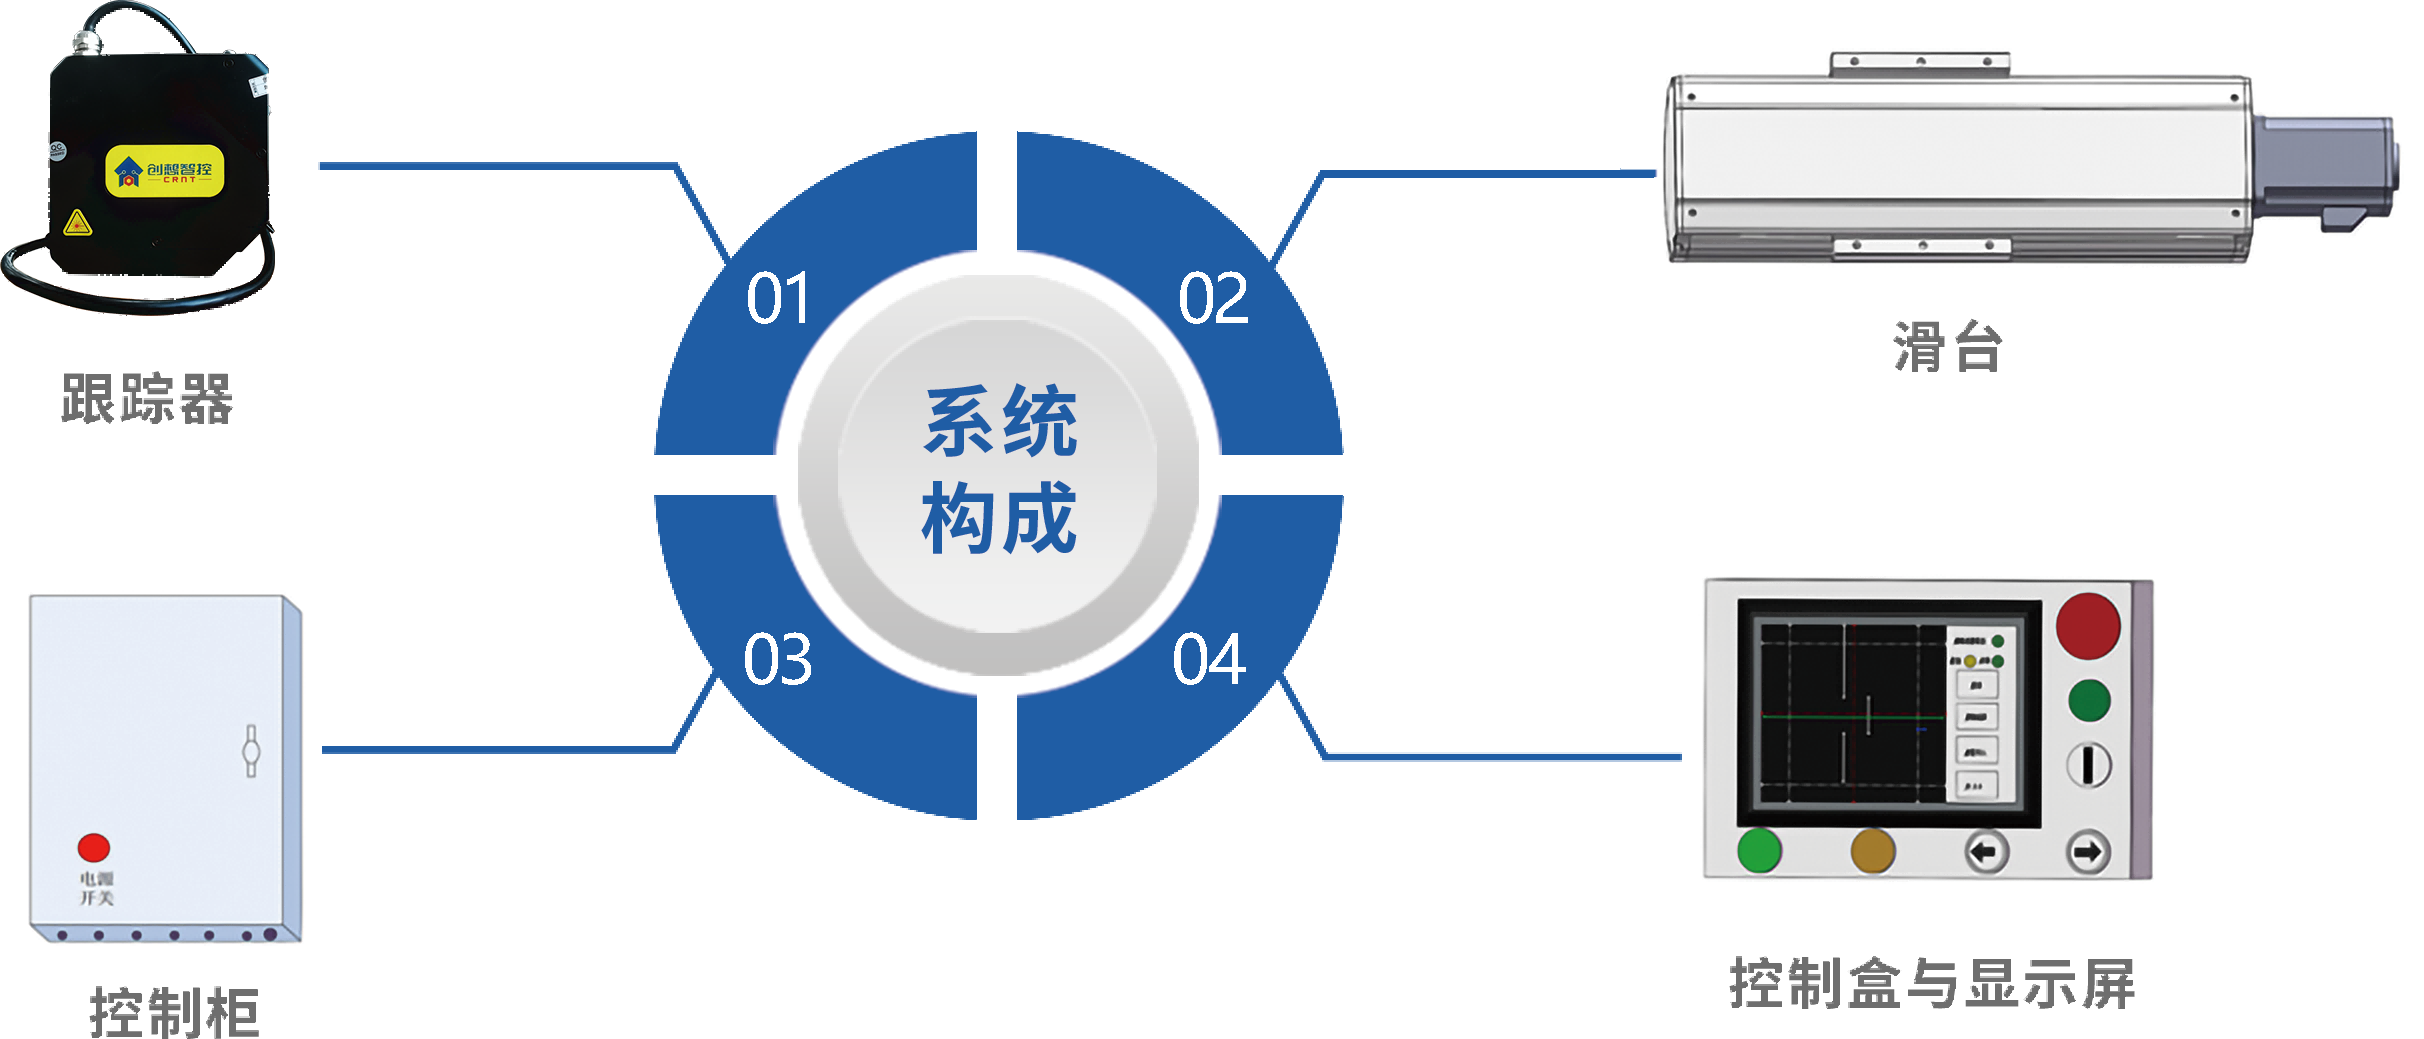
焊缝自动跟踪焊设备系统组成如下图所示:
系统控制流程
设备包含激光跟踪器、人机界面、微嵌屏、PLC控制柜、驱动器、跟踪滑台、摆动滑台以及控制盒。
激光焊缝跟踪器通过激光发射与接收,经过内部算法处理得到焊缝图像与偏差信号。焊缝图像通过网口传输至显示屏,实现焊缝状态实时显示。
跟踪器检测出的焊缝位置数据,通过以太网通讯发送至PLC,经PLC运算处理后转换成控制信号发送至驱动器,从而自动调整焊枪位置、摆幅宽度以及焊接速度。
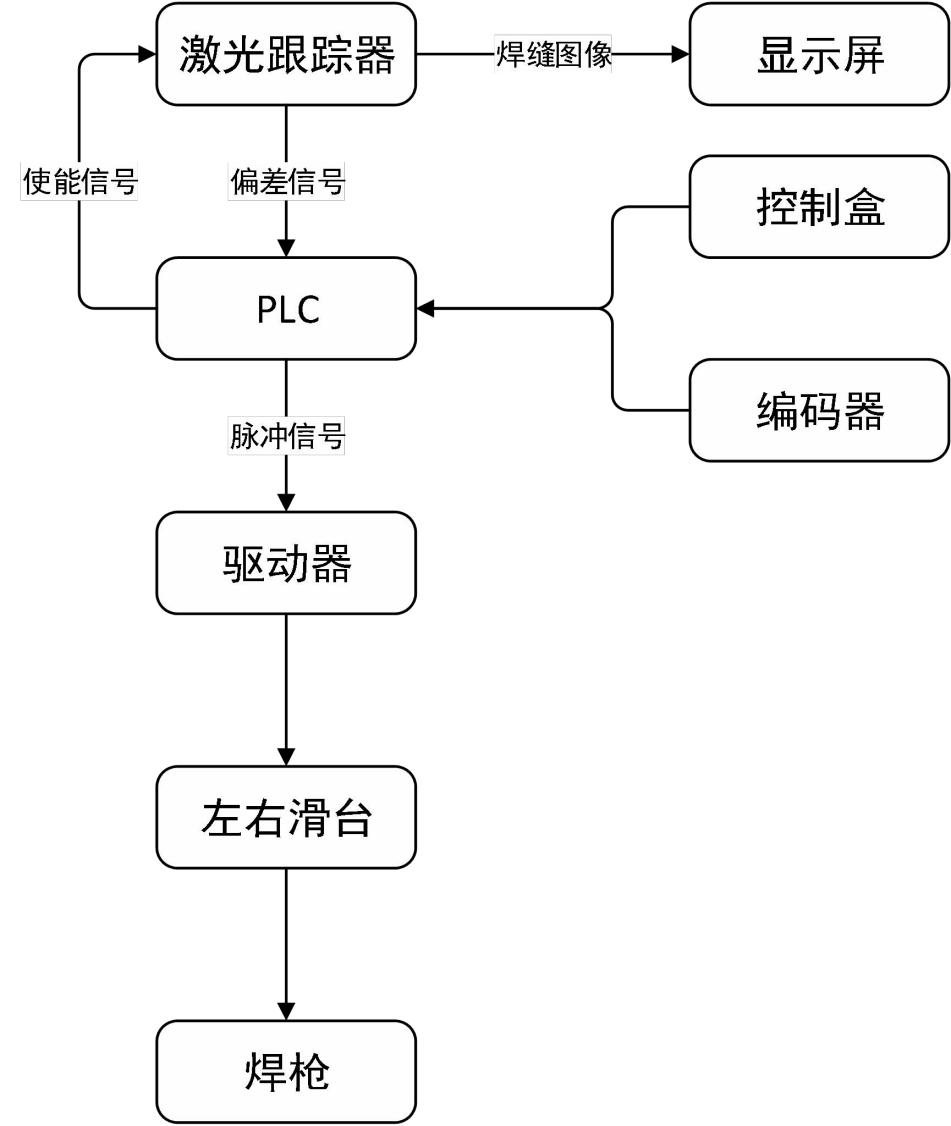
设备控制流程
1. 高低和左右滑台实现偏移量高低左右补偿。
2. 摆动滑台实现焊缝自适应摆动。
3. 前进滑台实现焊接速度调整。
4. 绝缘杆实现跟踪器与设备绝缘,保证设备稳定运行。
人机界面
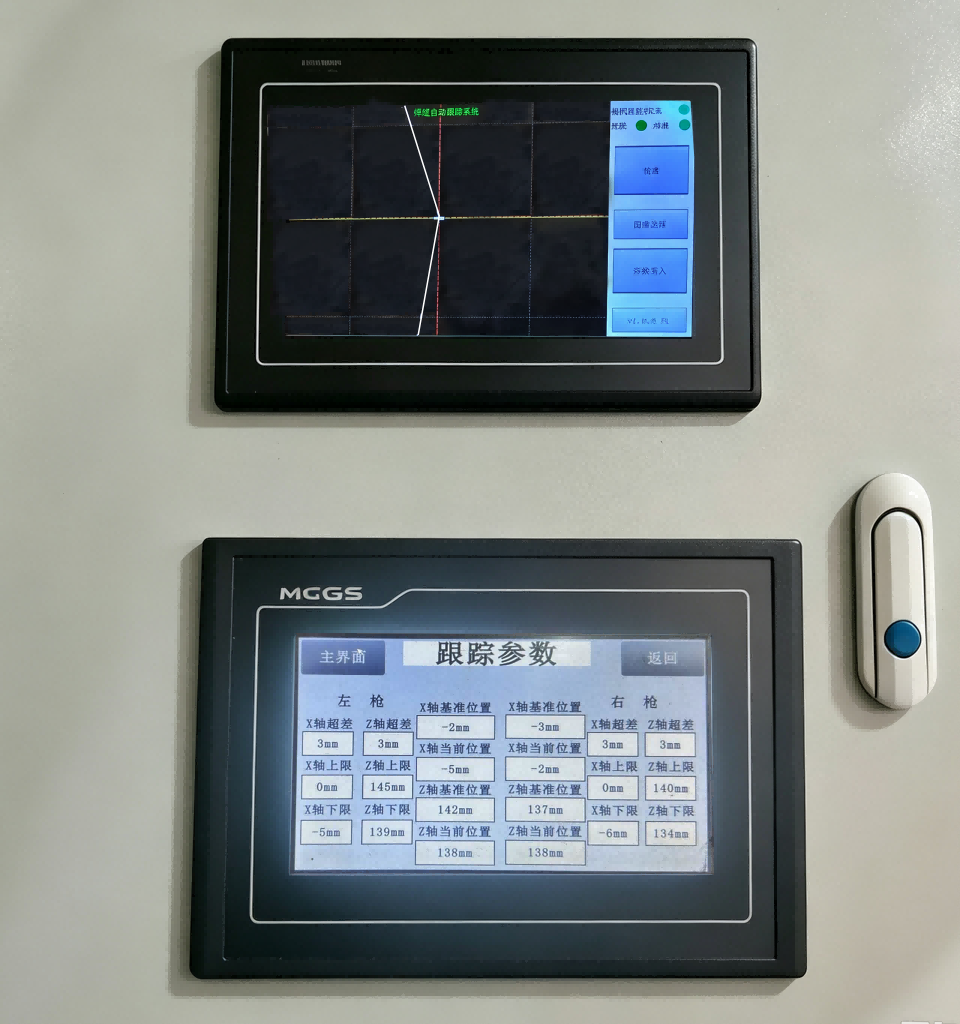
控制盒图示
人机界面如图所示,在控制盒上可进行如下操作:
1.查看跟踪设备运行状态,并设置控制参数。
2.手动控制跟踪滑台进行左右、上下移动。
3.实现手动/自动模式切换。
4.通过图像观察检测效果,方便设备调试及问题分析。
5.通过显示屏进入标定界面,完成跟踪器与焊枪相对位置标定。
6.通讯状态及运行状态通过指示灯显示。
软件部分设计
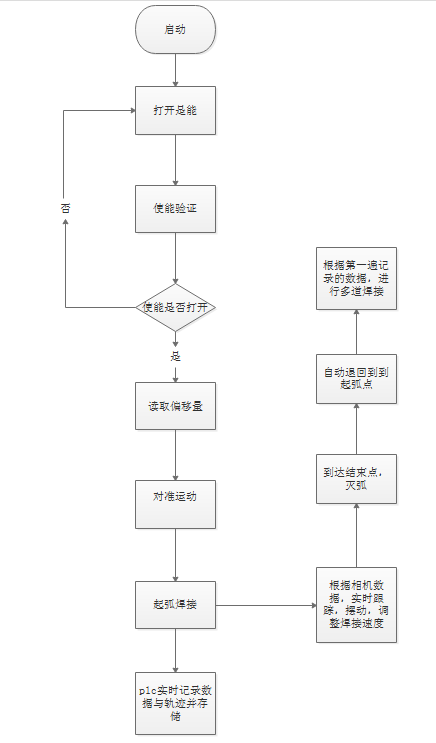
1. 按下机柜电源开关,给系统上电。
2. 按下控制盒启动按钮,滑台自动运行至焊接位置。
3. 按下跟踪按钮,相机启动并开始跟踪,当绿灯亮起时表示焊缝位置已对准。
4. 启动原设备焊接程序并开始焊接,系统根据焊缝变化自动调整焊枪位置。
5. 当接收到原设备结束信号后,系统自动停止跟踪和焊接。
6. 焊枪按照原设定程序运行完成焊接任务。
7. 如运行过程中出现异常,可按下停止按钮重新启动工作,系统运行至断弧位置后,重新开启跟踪及焊接即可恢复工作。
创想智控智能传感器
创想智控智能传感器适配焊接机器人及焊接专机,提高焊接生产效率,稳定焊接质量,同时减少焊工长期处于高温、烟尘、强弧光等恶劣环境中的风险。
系统可实现实时纠正焊缝偏差、智能实时跟踪,并精准引导焊枪自动完成焊接。
有效解决因工件装配误差、焊缝位置偏移等因素造成的焊接缺陷,确保焊缝成形稳定、一致性高。