



新能源电池箱焊接全流程解决方案
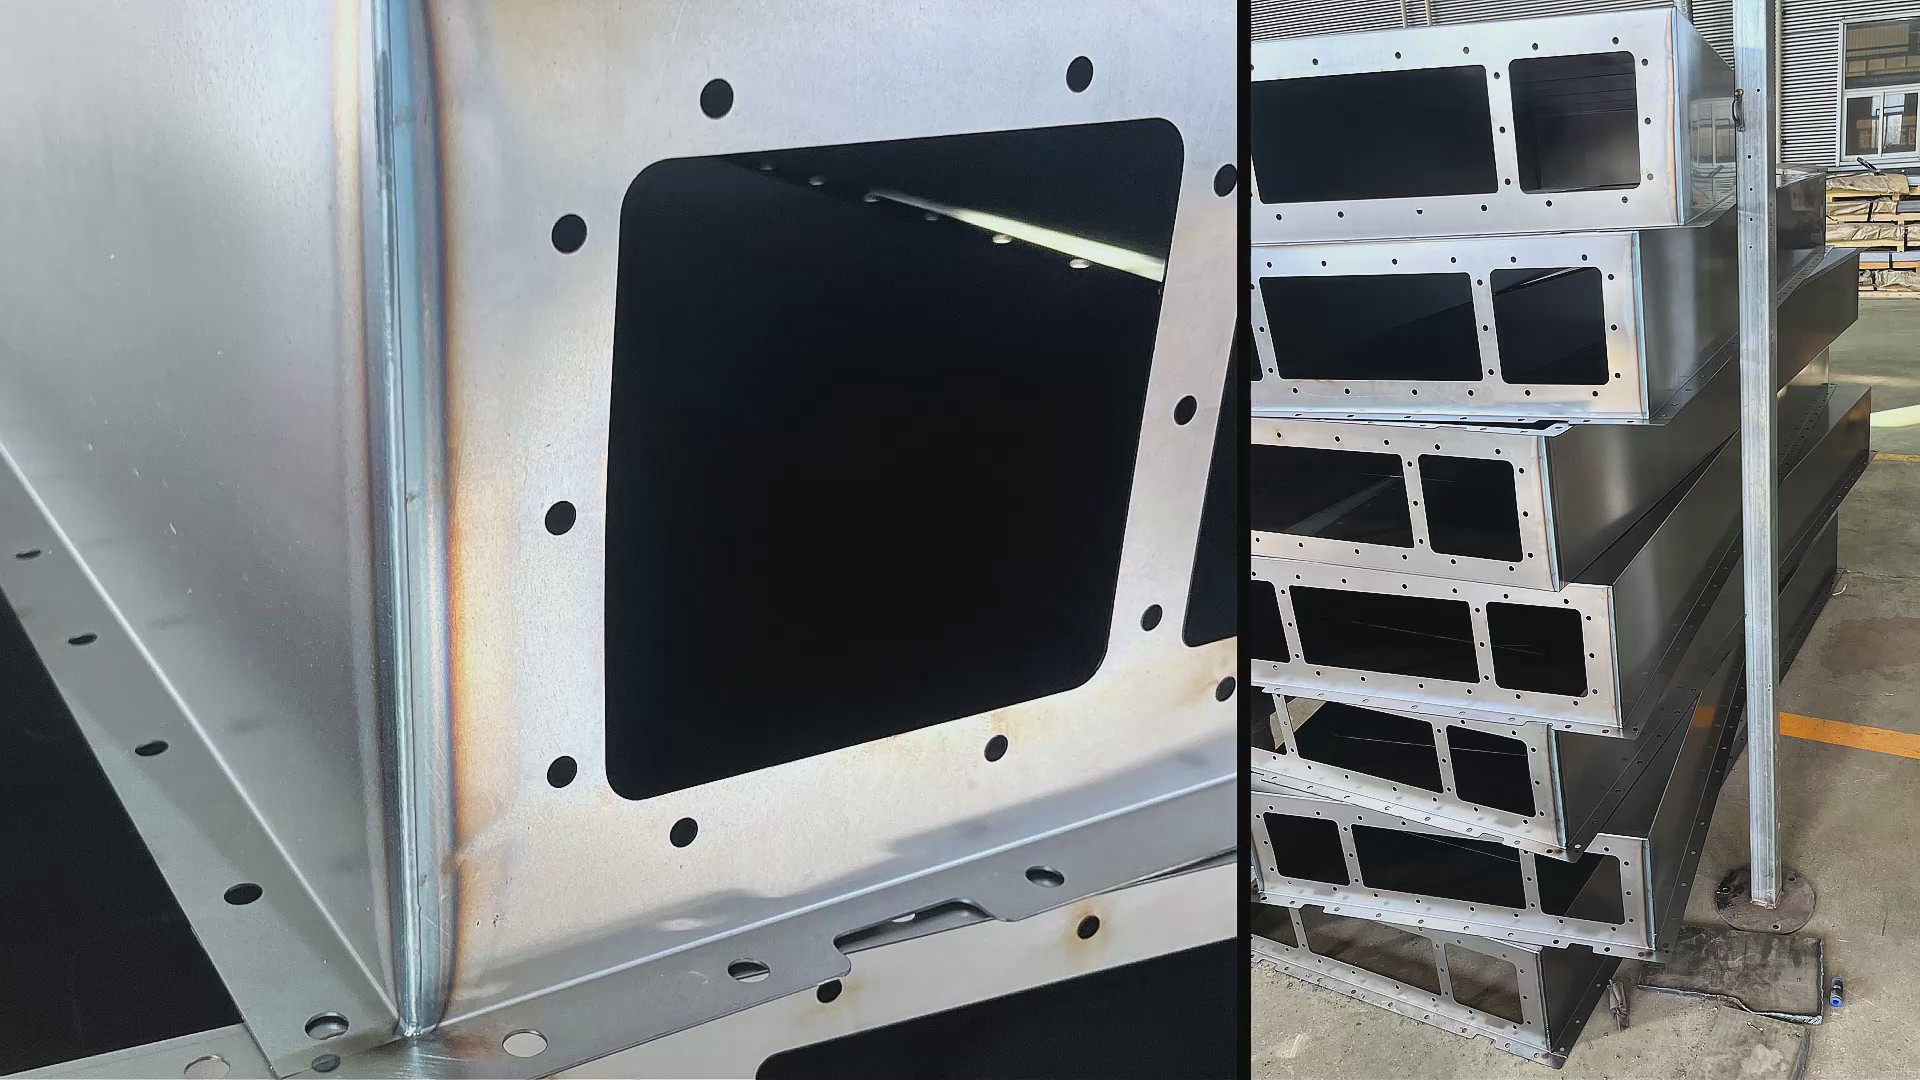
新能源电池箱体焊接——看似只是一个箱体,实际上涉及薄板焊接、铝材焊接、密封性要求、多焊缝类型组合……每一个都是"硬骨头"。
今天创想智控来系统的梳理新能源电池箱焊接全流程解决方案。
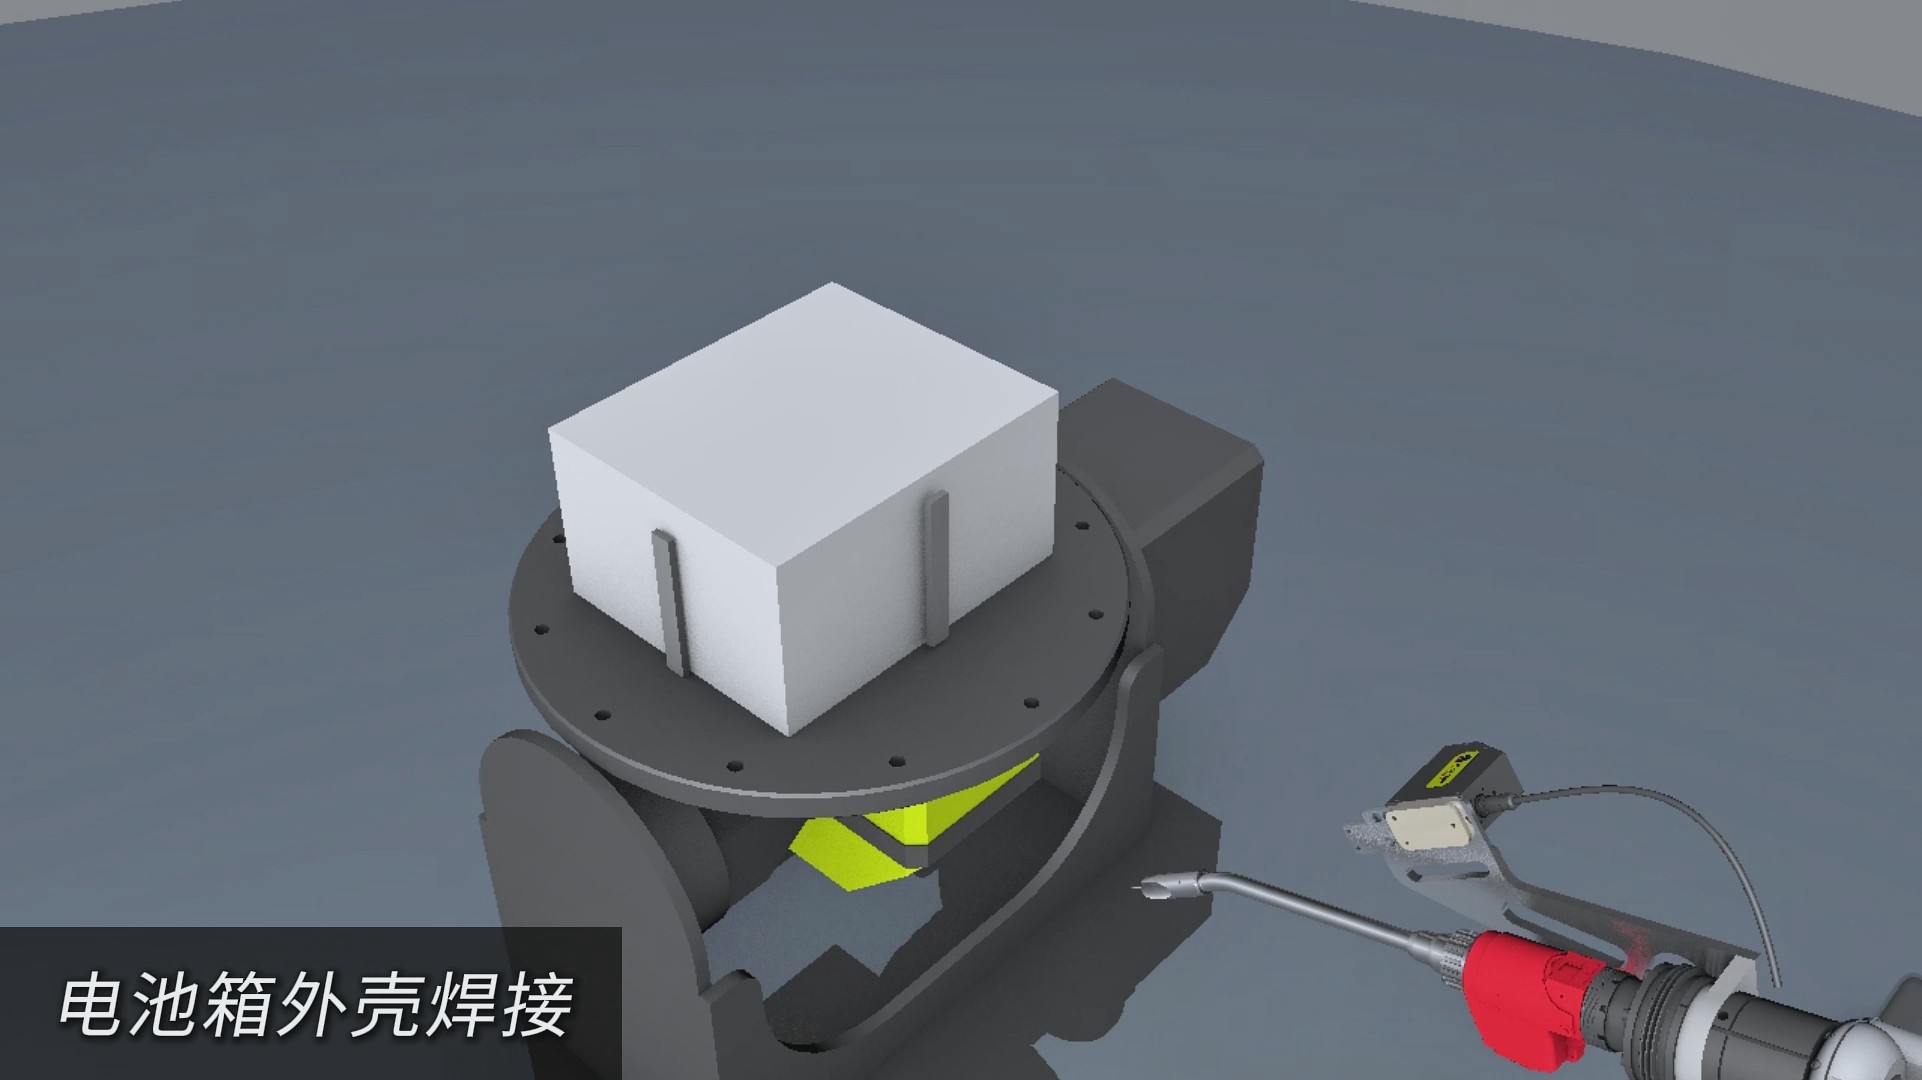
一、电池箱焊接的四大难点
难点1:薄板铝材,极易变形
电池箱常用5052/6061铝合金,壁厚1.5-3mm
铝材导热快、热膨胀系数大,焊接变形严重
焊缝位置在焊接过程中会漂移
难点2:密封性要求极高
电池箱必须防尘防水(IP67以上)
任何焊缝缺陷都可能导致泄漏
焊后必须通过气密性检测
难点3:焊缝类型多样
平面对接焊缝(箱体侧板)
角焊缝(底板与侧板连接)
曲面焊缝(盖板与箱体密封焊)
每种焊缝需要不同跟踪策略
难点4:节拍要求紧凑
电池产线产能压力大,单件焊接时间受限
需要高效、稳定、一次合格
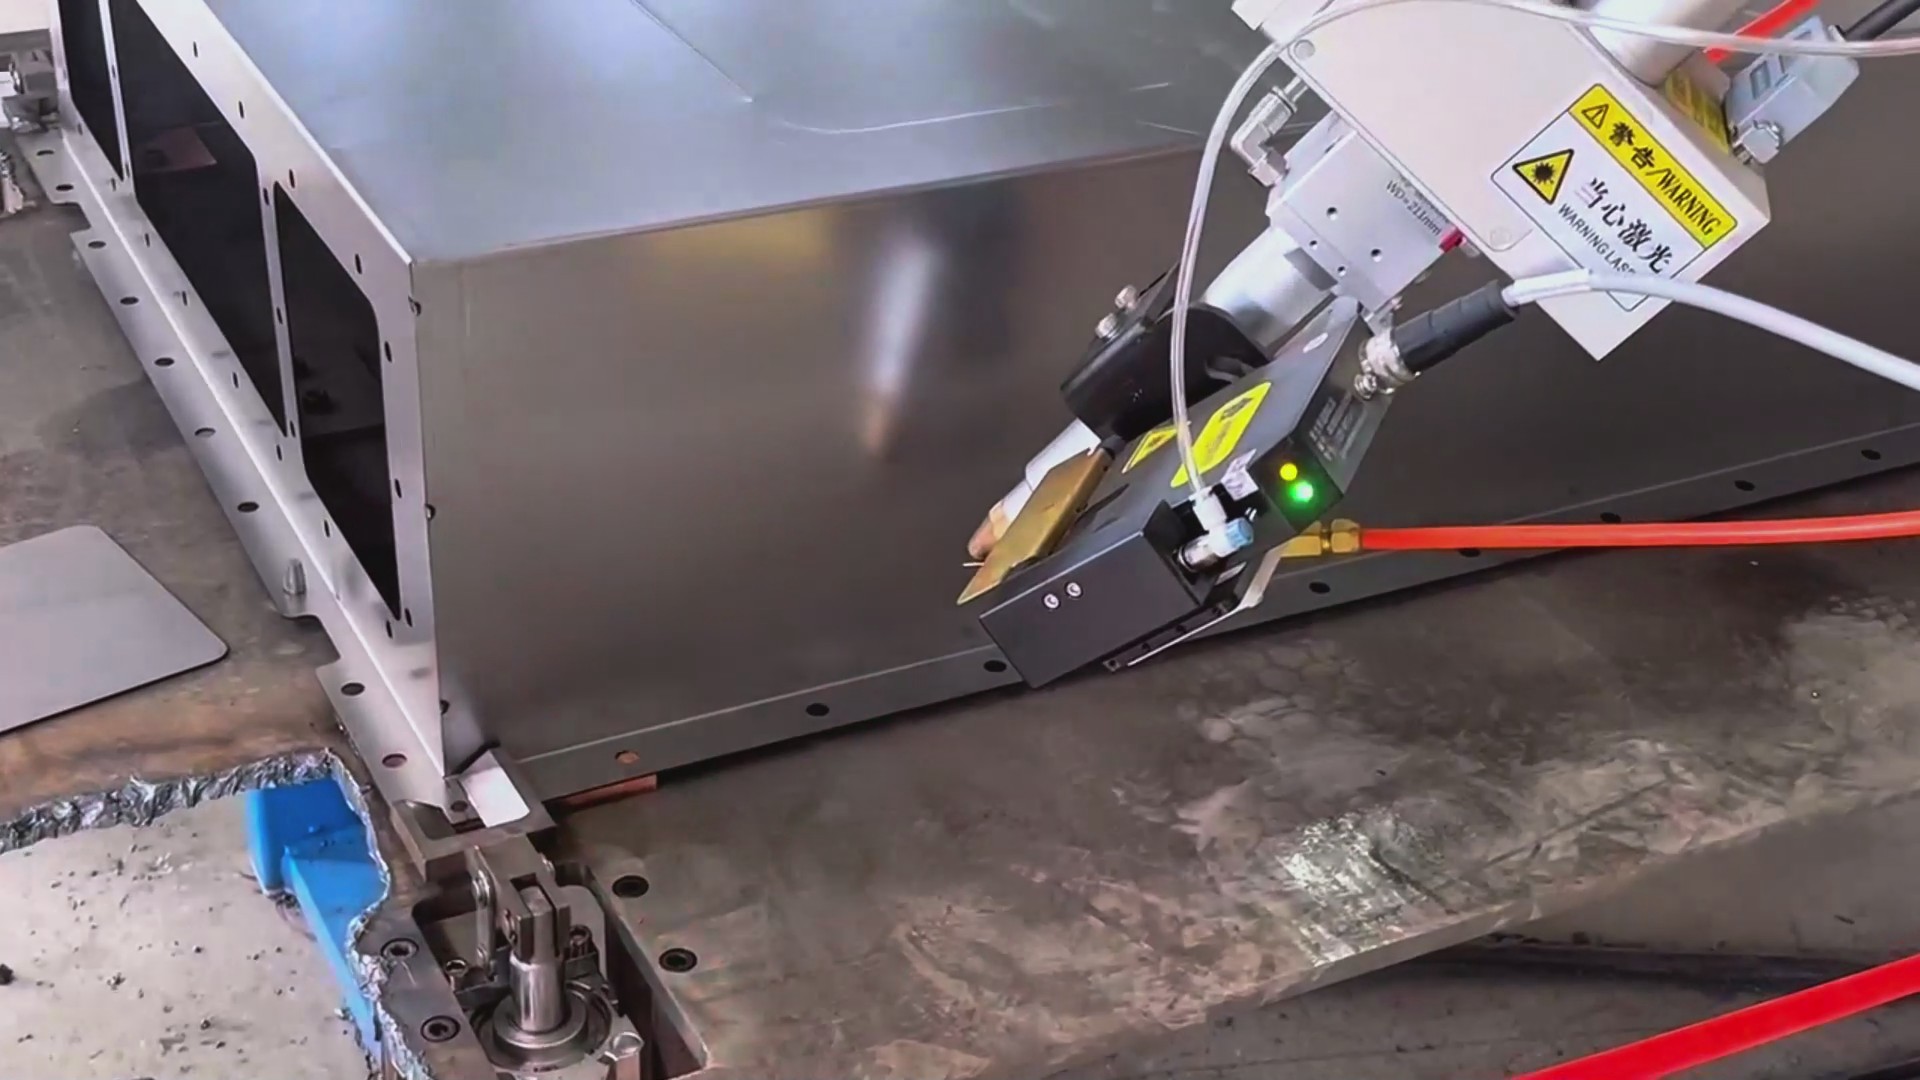
二、全流程解决方案
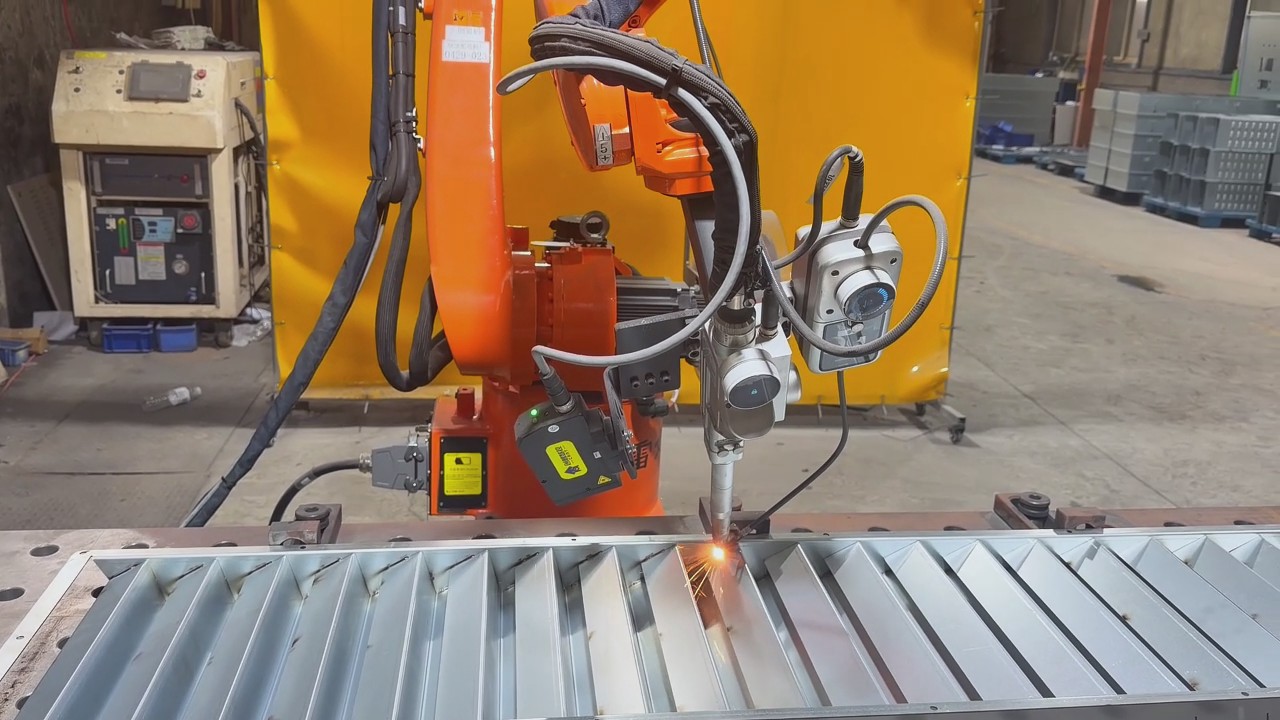
环节1:焊前——激光寻位
焊接之前,先找到焊缝的精确位置。
激光寻位传感器扫描工件
识别焊缝起点、终点和轨迹
将实际位置数据传给机器人
机器人据此修正焊接路径
价值:解决工件装配误差和夹具定位偏差,无需精确示教。
环节2:焊中——实时跟踪
焊接过程中,焊缝跟踪系统持续工作:
激光视觉传感器实时扫描焊缝
每秒数百次采集焊缝位置数据
实时计算偏差并传给机器人
机器人实时修正焊枪位置
针对铝材变形:跟踪系统能捕捉热变形引起的焊缝漂移,实时补偿。
针对薄板:高精度跟踪确保焊枪始终在焊缝中心,避免焊穿或未熔合。
环节3:焊后——质量检测
焊接完成后,进行质量验证:
激光位移传感器扫描焊缝表面
检测焊缝高度、宽度、咬边等外观缺陷
与标准模板比对,自动判定合格/不合格
数据记录,支持追溯
环节4:数据——全程追溯
整个焊接过程数据全程记录:
每条焊缝的跟踪偏差曲线
焊接参数(电流、电压、速度)
质量检测结果
可追溯至每个工件的每条焊缝
三、方案配置
| 环节 | 设备 | 功能 |
|---|---|---|
| 焊前寻位 | 激光寻位传感器 | 焊缝定位,路径规划 |
| 焊中跟踪 | 激光焊缝跟踪器 | 实时跟踪,偏差补偿 |
| 焊后检测 | aTiny激光位移传感器 | 焊缝外观检测 |
| 数据管理 | 焊接数据管理软件 | 过程记录与追溯 |
四、为什么选创想智控?
铝材焊接经验丰富:针对铝材高反光特性优化算法
薄板变形补偿:热变形实时补偿技术,解决薄板漂移
一站式方案:寻位+跟踪+检测,全流程覆盖
快速响应:遍布全国各地的服务网络,快速的现场支持
五、适合什么样的企业?
如果你的企业有以下情况,这个方案值得认真考虑:
电池箱/电池托盘制造企业
铝合金薄板焊接企业
有密封性要求的产品焊接
需要焊接质量数据追溯
咨询在线客服提供你的产品类型和工况,专业团队帮你定制方案。


